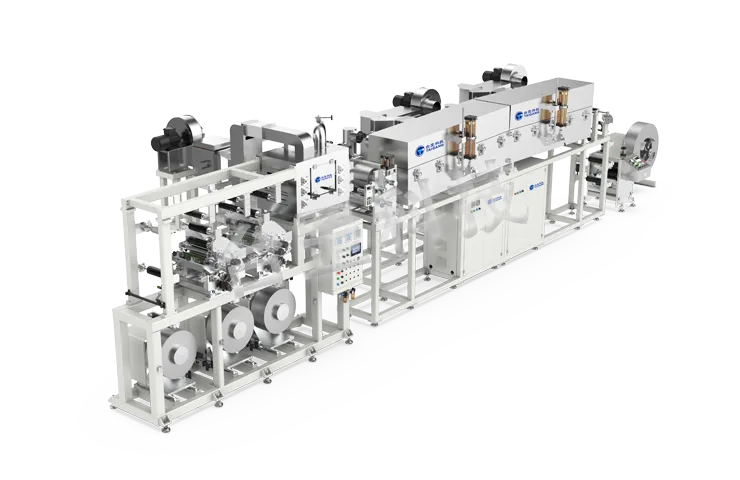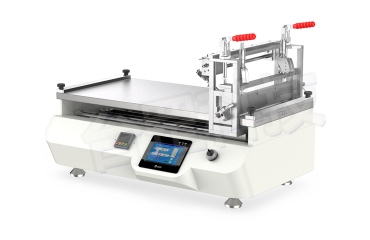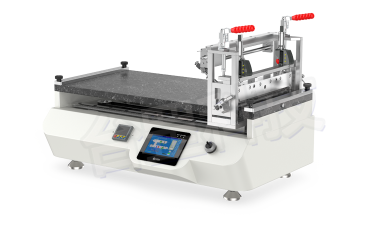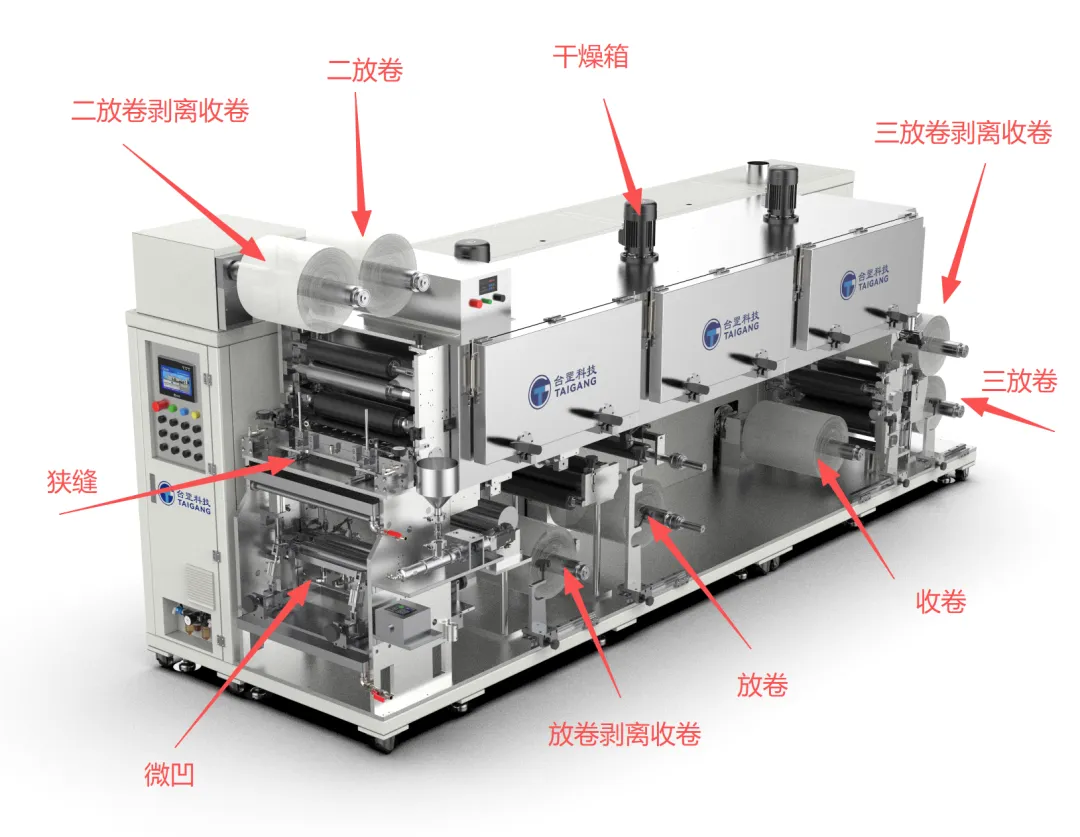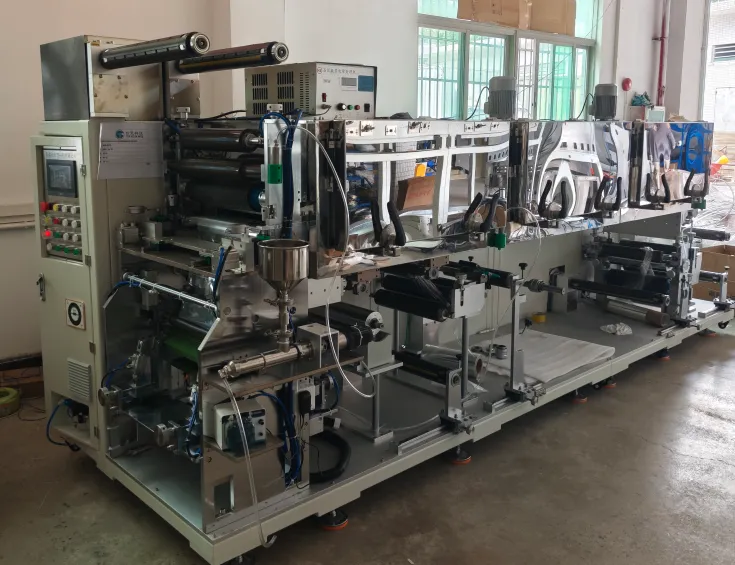
做了十几年涂布设备,见过太多人把狭缝涂布机当成打印机来用,参数一输、按钮一按,等着出成品。
出问题了就慌了,东调一下西拧一下,越调越乱。
今天把那些老师傅不肯轻易说出口的调试门道,摊开了讲。
一、先搞清楚一件事:你调的是什么?
狭缝涂布的核心不是涂布头,不是泵,也不是基材。
核心是那个肉眼几乎看不见的弯月面。
涂布液从狭缝挤出,在模头唇口和基材之间形成一个稳定的液珠,这个液珠的形状、位置、稳定性,决定了涂层的一切。
弯月面稳定,涂层就均匀。
弯月面一抖,条纹、厚度波动、气泡全来了。
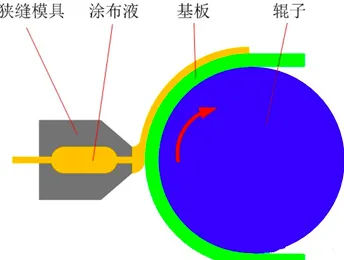
所以调试的本质就一件事:让弯月面待在该待的地方,别乱动。
二、参数不是孤立的,它们是一张网
很多操作工习惯单个参数逐个调,今天调调间隙,明天改改流量。
这种搞法,调三天也找不到门。
狭缝涂布的参数是高度耦合的。
流量变了,弯月面的位置就变了,你得跟着调间隙或者真空压力来把它拉回来,速度提了,湿膜厚度跟着变,粘度一变,整个操作窗口都跟着漂。
那台设备上几十个可调参数,真正决定涂布质量的,其实就那么几个核心变量。
抓住它们,其他的都是围绕它们打配合。
三、主要参数
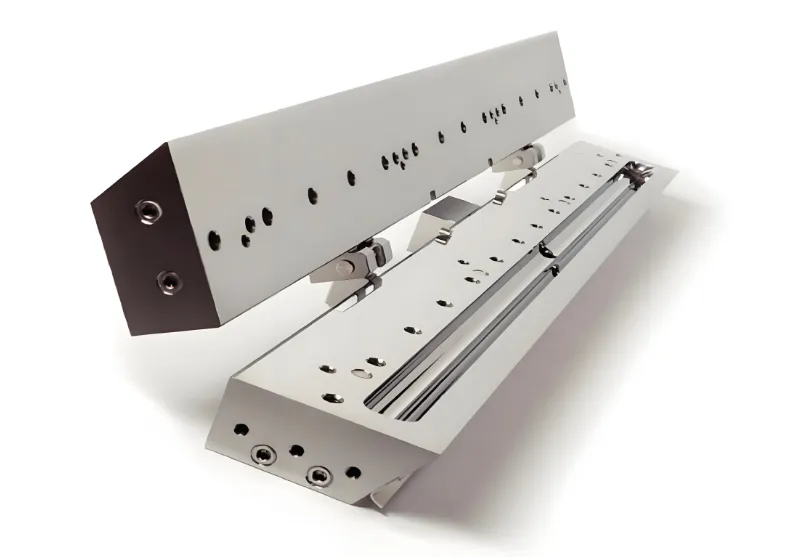
1.模头间隙。这个间隙通常在0.01到0.05毫米之间,比头发丝还细。间隙调不均匀,左右厚度就不一样。这个参数是所有调试的起点,间隙没调好,后面调什么都白搭。
怎么调?用塞尺从模头一端量到另一端,左右偏差应控制在±5微米以内,高精度要求下不超过±2微米。别偷懒只量三个点,要量五个点以上。老师傅的秘诀是:调完间隙后,用手电筒从侧面照模头唇口和背辊之间的缝隙,看光线是否均匀透出。不均匀的地方,光会不一样。这招比塞尺还快,能发现塞尺发现不了的问题。
2.供料流量。流量波动不能超过±1%。泵的脉冲是很多条纹缺陷的根源。活塞泵的脉冲大,最好加缓冲罐。齿轮泵相对平稳,但也要定期校准。
3.真空压力。很多人把真空当作可有可无的辅助,其实它是调控弯月面位置的有力手段。真空压力通常在-500到-3000帕之间,具体取决于涂布速度、浆料粘度和涂布间隙。
4.涂布速度。速度影响的不只是产量,它直接改变弯月面的受力平衡。速度提上去之后,流量要同步跟上,不然弯月面会被拉断。
这四个参数的调整顺序:间隙先到位→流量调稳→真空补一刀→速度最后动。反过来调,大概率要推倒重来。
四、模头清洗
模头不干净,什么参数都救不了你。每天涂布结束后必须立即清洗,浆料一旦干固在狭缝里,第二天开机就是各种条纹。
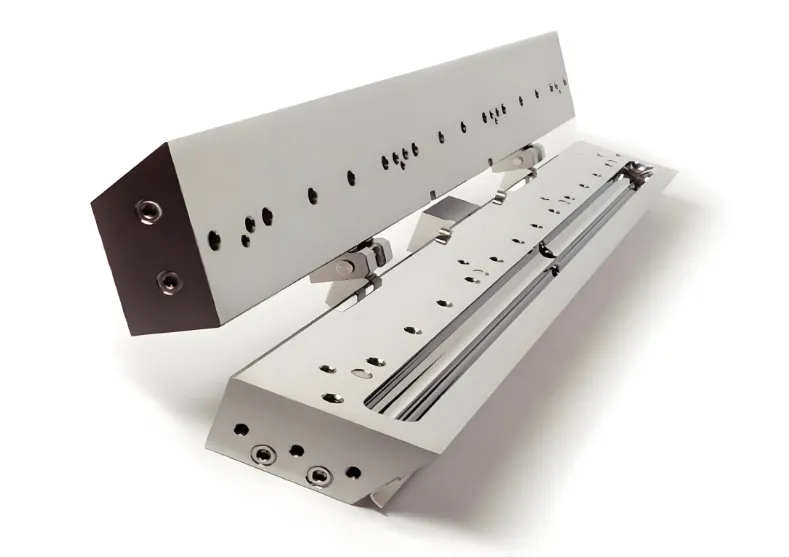
清洗的正确姿势:拆下模头,用跟浆料兼容的溶剂浸泡15到30分钟。用无尘软毛刷刷洗流道和唇口,绝对不能用普通硬物刮擦,若唇口有顽固干结物,应使用专用的黄铜刮刀或聚四氟乙烯软刮片,配合溶剂小心清理。用压缩空气吹干,确认没有残留溶剂和杂质。安装时按对角线顺序拧螺栓,分2到3次逐步均匀拧紧。
有个容易被忽视的点:管路和泵体也要定期清洗。模头洗得再干净,管路里藏着干固的浆料疙瘩,一开机又被冲到模头里堵上。
五、浆料
水性浆料和油性浆料,调试思路截然不同。
水性浆料表面张力大,润湿性差,容易缩边。对策是添加表面活性剂降低表面张力,或适当降低涂布速度,增加浆料在基材上的铺展时间,从而改善润湿性。
高固含浆料是非牛顿流体,有剪切稀化特性。低速时粘度高,流动阻力大;高速时粘度降低,流动性变好。调试时要特别注意:停机后再开机,初始阶段应适当降低涂布速度或提前进行管路循环剪切,待浆料粘度稳定后再提速至正常值。若盲目增大流量,极易导致弯月面失稳、产生气泡或起始段涂层过厚。
高粘度体系对温度极其敏感。模头温度波动一两度,粘度就变,湿膜厚度跟着飘。模头恒温系统必须稳定,温控精度要在±0.5℃以内。
一个会被骂但很管用的笨办法
实在调不出来了,有个办法:把涂布速度降到很低很低(比如正常速度的20%),这时候几乎所有问题都会消失。然后一点点提速,同时微调流量和真空,看问题在哪个速度点重新出现。那个点就是你的涂布窗口边界。知道了边界在哪,你就知道该往哪个方向调了。
这个方法耗时间,但比瞎调一整天管用。
最后给个能带走的东西
下次开机前,花5分钟过一遍这个清单:
间隙量了没有?左右偏差多少?
泵的流量波动看了没有?超±1%了没?
真空压力表指针抖不抖?
模头唇口用手电筒照了没?有没有干固的残留?
浆料脱泡做了没有?管路有没有气泡?
这5个问题过完,大部分基础调试问题已经有了排查方向,剩下的,就是耐心和手稳。