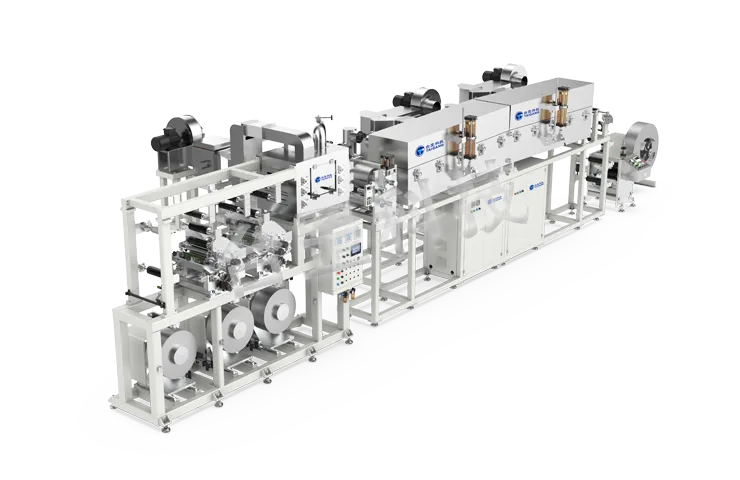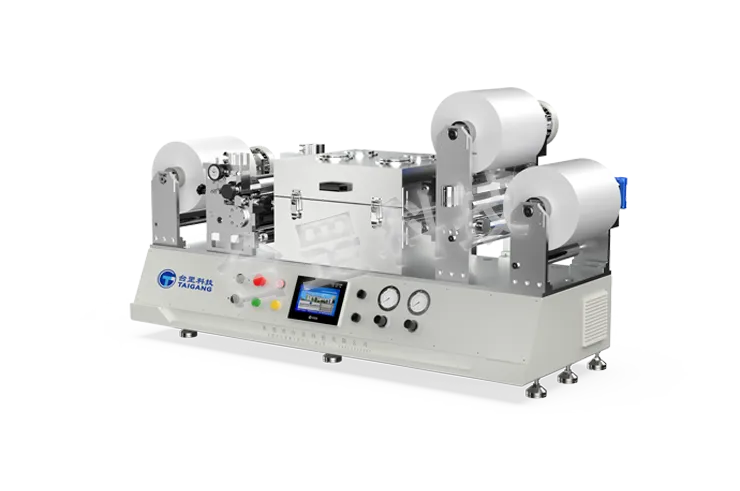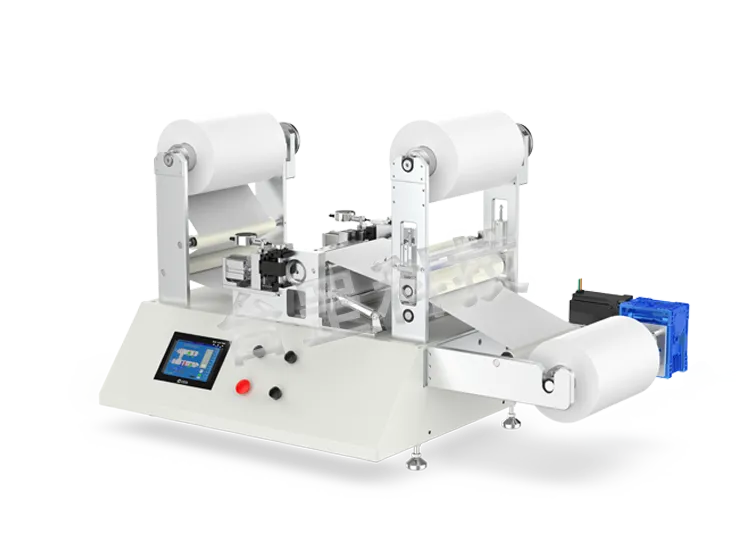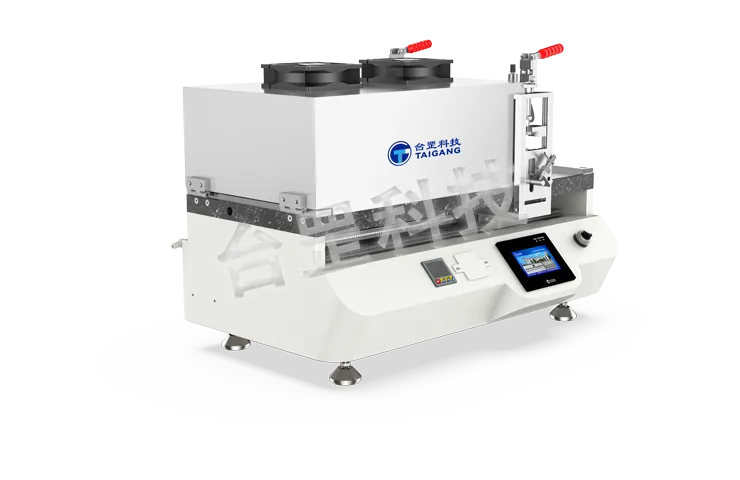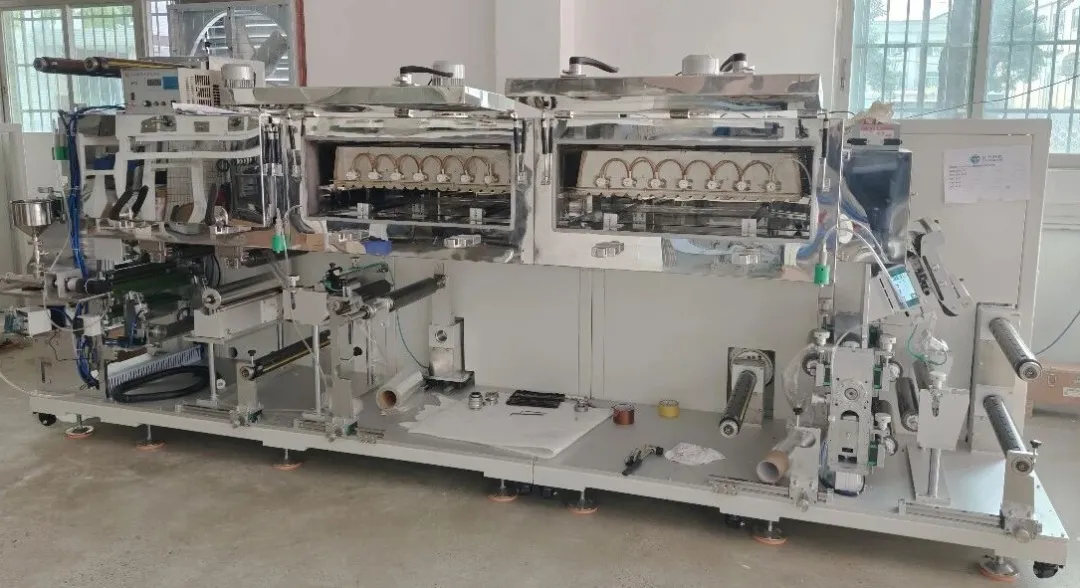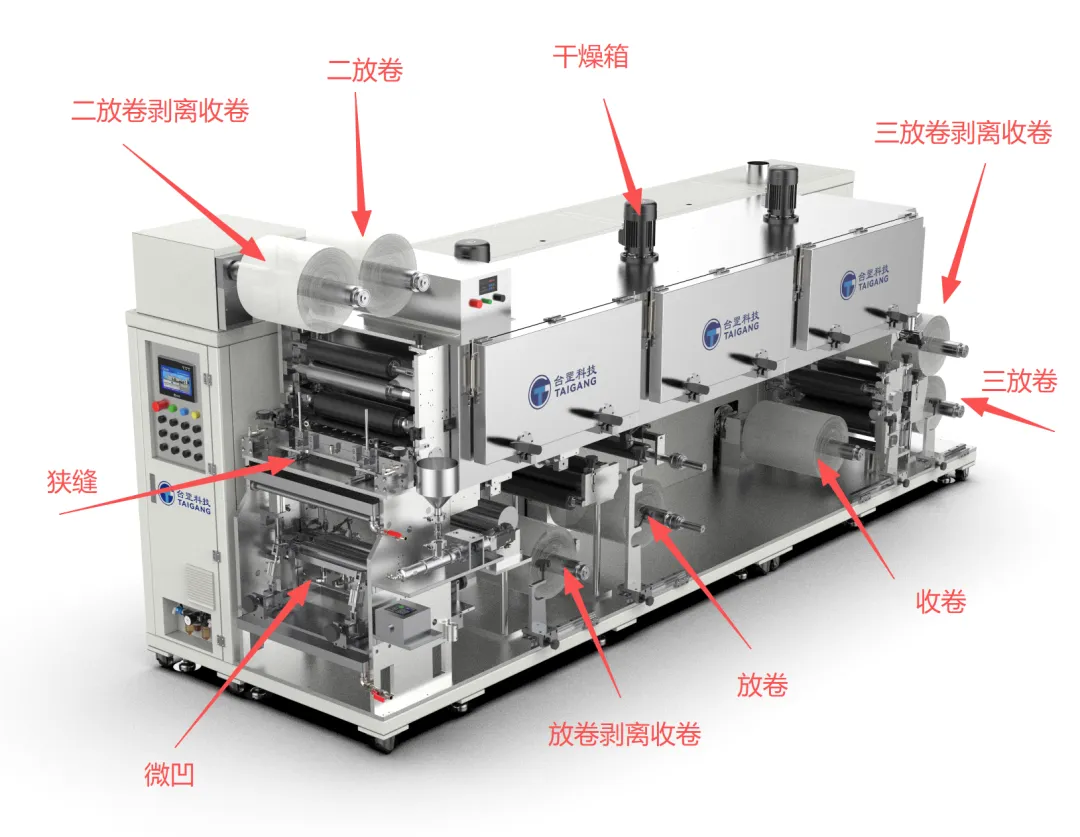
做涂布这行的人都知道,设备一开起来,麻烦事就没断过。
放卷跑偏、刮刀划痕、涂层掉粉、横纹竖纹轮着来……
你刚把这个问题按下去了,那边又冒出来一个新的。
说到底,涂布这件事,人、机、料、法、环,哪个环节出点小差池,出来的东西就是废品。
我在产线上摸爬滚打这些年,遇到过的故障少说也有几十种。
今天就把最常见的几种拎出来,一个一个拆开了讲。
不说废话,直接上干货。
先搞清楚一件事:故障是有分类的
涂布故障看着五花八门,其实归纳起来就三大类:设备与张力控制类、涂布外观缺陷类、厚度与面密度类。
这三类问题经常串在一起出现,张力不稳可能导致厚度波动,厚度波动又可能引发外观缺陷。
所以排查的时候别盯着一个点死磕,要顺着链条往上找。
一、设备与张力控制类
这一类故障通常最先暴露,因为设备一开机就能发现异常。跑偏、报警、动作失灵,都是这类问题的典型表现。
1.1:放卷纠偏限位报警
原因很简单,穿带的时候没有走居中模式。感应器位置偏了,或者卷筒本身就放歪了。
解决办法:调整感应器位置,把卷筒重新居中。这个操作看着简单,但很多人穿带时图省事,随手一挂就开机,结果就是一路跑偏一路报警。
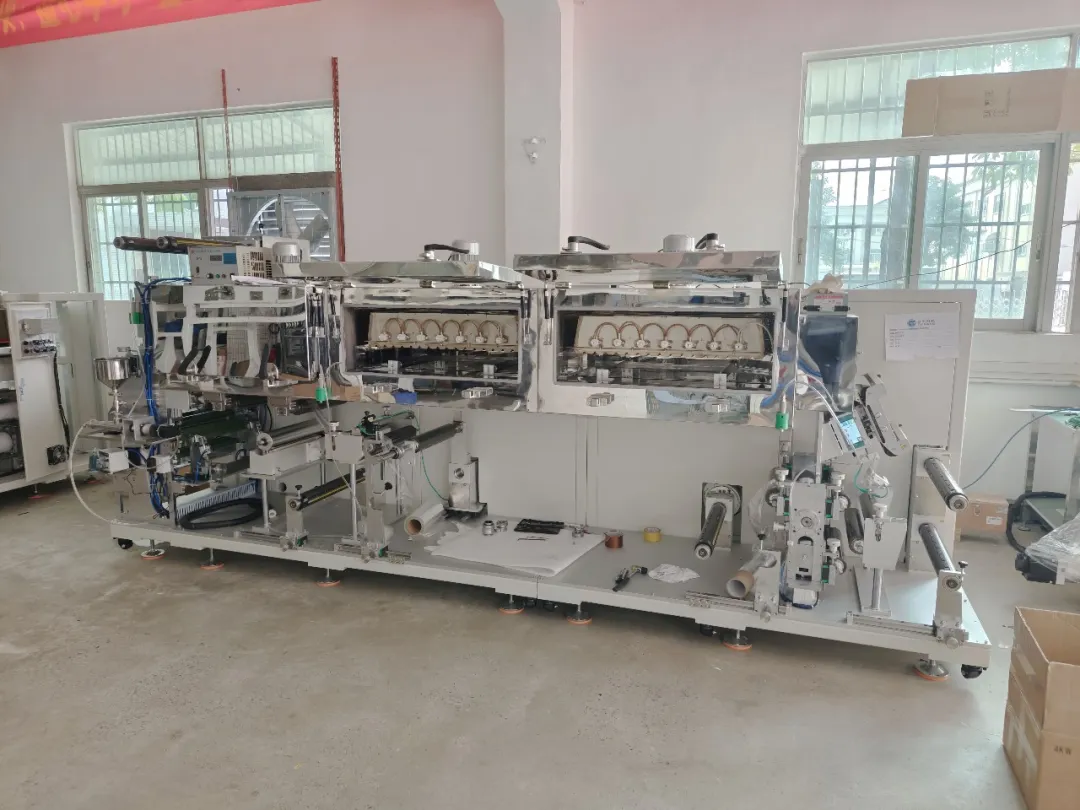
1.2:出料浮辊上下限故障
出料压辊没压紧,或者收卷张力根本没打开,电位器信号异常。
解决办法:先把出料压辊压紧,再把收卷张力开关打开,然后重新校准电位器。这个故障有一个坑,就是电位器校准的时候必须用万用表量一下实际输出值,光看屏幕显示不靠谱。
1.3:行进纠偏限位
行进纠偏没居中,或者探头位置跑偏了、探头本身坏了。
解决办法:重新做居中设置,检查探头位置是否对正,探头有没有被浆料糊住或者物理损坏。探头被浆料糊住是特别常见的事,擦干净往往就好了,别一上来就换新的。
1.4:收卷纠偏限位报警
跟放卷一样,穿带的时候没走居中模式。
解决办法:调整感应器位置,重新居中卷筒。
1.5:背辊无打开闭合动作
背辊没有完成原点校准,或者校准传感器的状态异常。
解决办法:重新校准原点,检查原点传感器的状态和信号是否正常。背辊动作失灵有时候是急停按钮被误触了,先看一眼急停状态再往下查。
1.6:背辊伺服故障
通讯异常或者接线松动。
解决办法:按复位按钮复位故障,或者重新上电,查看报警代码后对照说明书处理。这类故障最常见的根源就是接线端子松了,产线震动大,螺丝松脱是常态,定期紧固比什么都管用。
二、涂布外观缺陷类
这类问题最让人头疼,因为直接影响产品质量。划痕、掉粉、颗粒、拖尾……每一个都够你排查半天的。
2.1:划痕
原因就两个:浆料里有大颗粒,或者刮刀上有缺口。
解决办法:用塞尺清理颗粒,仔细检查刮刀刃口。如果是刮刀缺口,轻的可以用油石轻轻修顺,但不能磨出倒角,倒角会导致一直上胶偏厚。缺口严重的直接换刀。另外,浆料管道里的过滤网要定期检查更换,很多划痕的根源其实是过滤网破了。
2.2:掉粉
这个原因比较杂。过烘导致涂层脆化、车间湿度过大极片吸了水、浆料本身的粘接性差、浆料放太久没搅拌。
解决办法:联系现场品质技术排查具体原因。掉粉问题通常是多个因素叠加的结果,单一措施往往解决不了。比如烘烤温度过高会导致粘结剂上浮,在涂层内部形成浓度差,掉粉就从这些薄弱点开始。如果用的是水性体系,CMC的取代度和保水性对粘结力的影响很大,取代均匀的CMC能延缓水分挥发速度,让粘结剂不至于过快上浮。
2.3:颗粒较多
浆料本身带进来的杂质或沉淀、单面涂布时辊轴蹭下来的脏东西、浆料放太久没搅拌处于静止状态。
解决办法:涂布前把所有过辊擦干净,浆料长时间没用的话要咨询品质技术是否需要重新搅拌。颗粒问题有一个容易被忽略的来源:供料管路的密封垫损坏,大颗粒物质直接绕过过滤器进入了液槽。
2.4:拖尾
浆料拖尾、背辊或涂辊间隙不平行、背辊弹开速度不够。
解决办法:调节间涂间隙参数,加大背辊弹开速度。拖尾在间歇涂布中特别常见,背辊弹开的速度和时机是关键变量,调快了拖尾,调慢了又怕压到涂层,得找到一个平衡点。
2.5:正面错位
对齐参数有误差没有及时修正。
解决办法:检查箔材有没有打滑,清洗背辊,压住基准辊压辊,修正对齐参数。箔材打滑很多时候是因为背辊表面有浆料残留,擦干净往往就好了。
2.6:反面间涂呈平行状拖尾
涂背辊间距太小,或者背辊弹开距离不够。
解决办法:调整涂背辊间距,增加背辊弹开距离。
2.7:横纹
微凹涂布中横纹非常常见。凹版辊跳动误差、电机震动、轴承磨损、辊速不稳、张力不均,都可能引发横纹。而且随着机速提高,横纹会变得越来越密集。
解决办法:正确安装凹版辊和刮刀系统,消除电机和环境引起的震动,按时更换轴承。微凹辊的跳动量要求小于0.02mm,超过0.05mm就得换了。另外,涂布头和电机建议分开单独地基固定,中间用柔性连接;烘箱风机和支架也要分开,中间加减震器。
2.8:竖纹
车速太快而凹版辊转速太慢、刮刀压力太大或刀片安装不平整、基材张力太小、包角太小。
解决办法:调整速比到合适比率,调整刮刀起始压力并正确安装刀片,调节张力大小,调整包角。
2.9:气泡
凹版辊带上了物料气泡和空气夹带形成大气泡、粘度太高、辊速和车速都太高、涂层太薄。
解决办法:在供料盘安装合适挡板消除气泡,降低粘度和车速,增加湿涂层厚度。竖条道往往发生在接近涂布窗口的速度上限,这个时候调整浆料粘度比降速更管用。
2.10:涂层不均或厚度难以控制
刮刀磨损或压力不均、车速辊速不稳定、车速与凹版辊转速不匹配、包角不合适、凹版辊或湿润辊发生形变、凹版辊目数选错了、物料粘度或固含量发生了变化。
解决办法:换新刀片并调节合适压力,提高传动系统精度,调整速比和包角,更换湿润辊,选择合适的凹版辊目数,保证物料一致性。
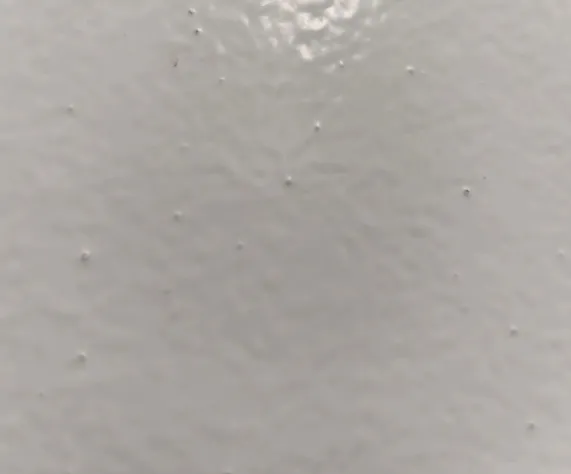
2.11:白点/凹坑
基材某处表面张力不同导致不润湿、物料里有杂质或析出物、网孔里有固体离子堆积。浆料里有气泡也会导致白点,气泡破裂后就形成白色凹坑。
解决办法:保证基材一致性,加强真空过滤。CMC胶液最好静置24小时后再用,粘度太高气泡不容易逸出。另外可以适当添加消泡剂。
2.12:流平性差
物料粘度和表面张力不合适、选择的溶剂太单一挥发太快、基材和物料表面张力不匹配、涂层太薄。
解决办法:调整粘度和表面张力,使用多种混合溶剂,提高基材表面张力或降低物料表面张力,换更高目数的凹版辊。
2.13:橘皮
涂层表面呈现细密的不规则凹凸纹路,类似橘子表皮。溶剂或水分挥发太快、前段烘箱温度过高、浆料流平性不足、涂层表面过早结皮。
解决办法:调整烘箱温度曲线,前段温度适当降低,给涂层足够的流平时间。调整浆料配方改善流平性,必要时添加流平剂。橘皮问题往往不是涂布头的问题,而是干燥段的问题,排查的时候别盯着涂布头死磕。
2.14:缩孔
基材表面存在低张力点,涂层无法均匀润湿,形成凹陷。
解决办法:对基材做电晕或等离子处理提高表面能,在浆料中添加润湿剂降低表面张力。缩孔还有一个容易被忽略的原因:基材在储存过程中吸附了环境中的有机污染物,这种污染单靠电晕处理未必能解决,可能需要调整清洗工艺。
三、厚度与面密度类
3.1:面密度不够
液面高度落差大、走速不合适、刀口参数不对。
解决办法:检查速度和刀口参数,保持一定的液位高度。液位高度这个事很多人不重视,觉得差不多就行。但液位波动直接影响供料压力,压力一变厚度就跟着变。有条件的话建议装液位自动控制。
3.2:头尾削薄参数问题
头尾削薄参数没调好。
解决办法:调节头尾速度比及头尾起点距离。头尾削薄在间歇涂布中是个技术活,调得太狠容易漏涂,调得不够又起不到削薄作用。建议用试涂的方式逐步逼近最优参数。
3.3:厚度不均匀
逗号刮刀涂布中,厚度不均匀通常由两个原因造成:左右间隙调得不一样、胶盘里的涂布液流动不均匀。刮刀本身的挠度变形也会导致中间和两边的厚度不一致。
解决办法:用塞尺在多个点测量刮刀与背辊的间隙,确保左右一致。如果是可调节式刮刀,调中间部位的螺丝可以把刀口往外拉,中间涂布克重就能上来。间隙误差大的话,需要把刮刀拆下来重新磨。另外,检查胶盘里的液面是否平稳,有没有局部涡流导致供料不均。
写在最后
上面这23种故障,是我在产线上反复遇到、反复琢磨过的。
每一种都附了原因和解决方法,但每个工厂的设备不一样、材料不一样、环境不一样,具体怎么操作还得结合自己的实际情况来。
觉得有用的话,点个赞、转给正在为涂布故障头疼的同事。