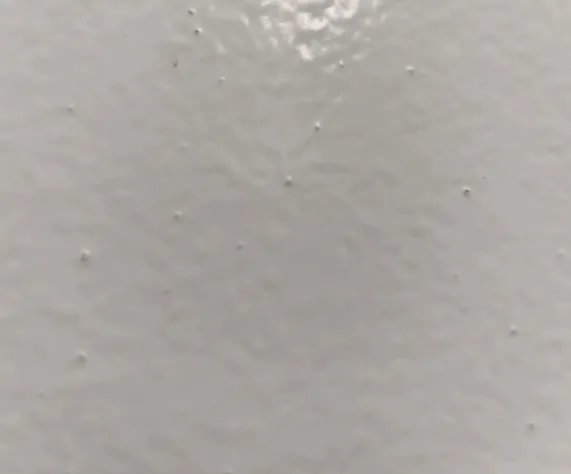
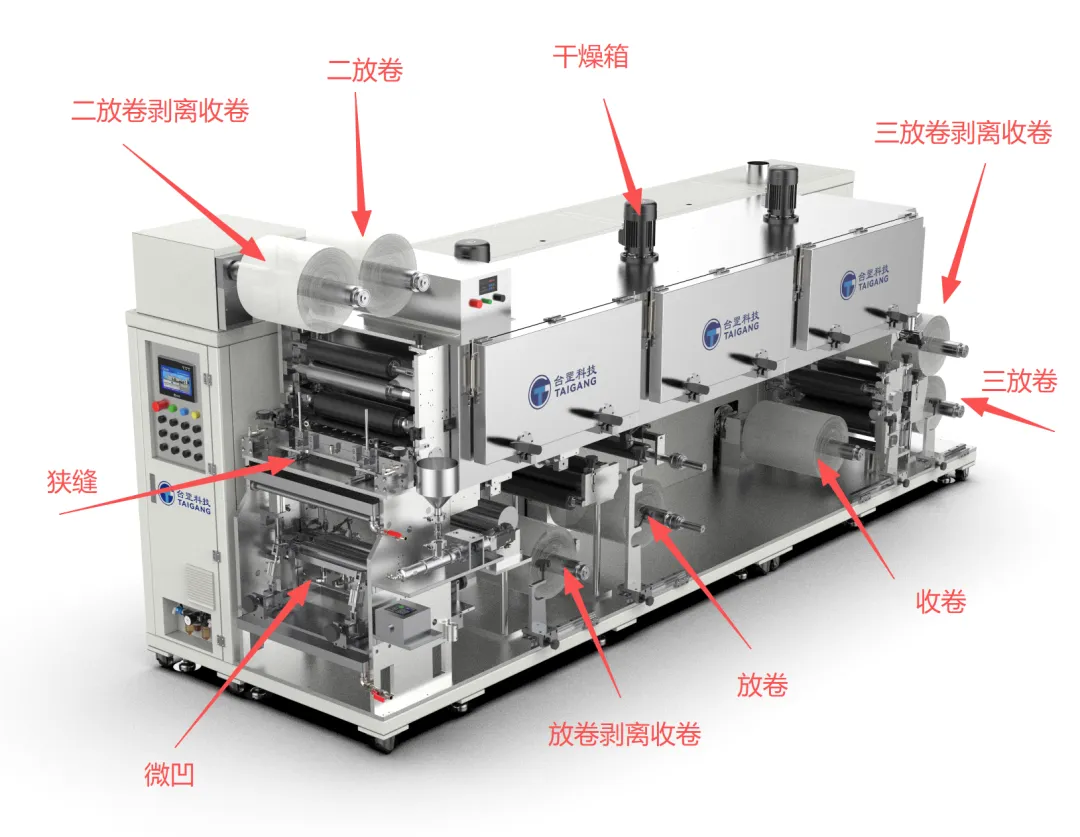
薄膜涂布后出现气泡破裂孔,这个问题几乎每一位涂布工程师都遇到过。
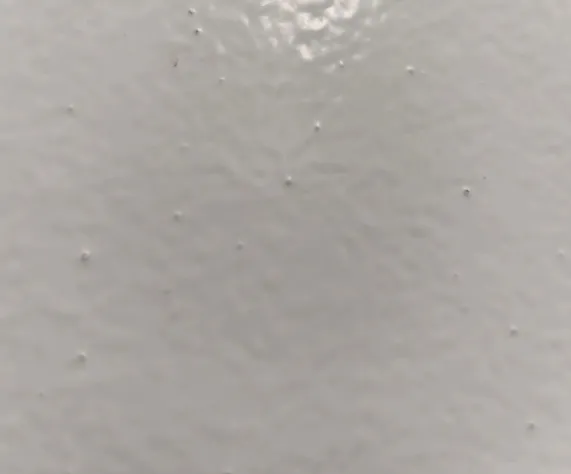
密密麻麻的针孔,整卷产品直接报废。
今天小编就从实战角度,把气泡从哪来、怎么破、怎么防这件事彻底讲透。
一、气泡破裂孔是什么
先区分两个容易混淆的概念。
涂层表面的孔洞分两种:
一种是气泡孔,气泡在涂层内部或表面破裂后留下的凹坑;
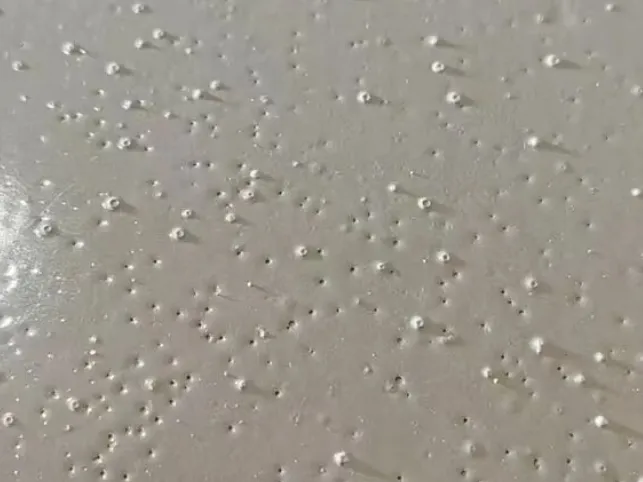
另一种是针孔,通常指气泡破裂后留下的微小凹坑。
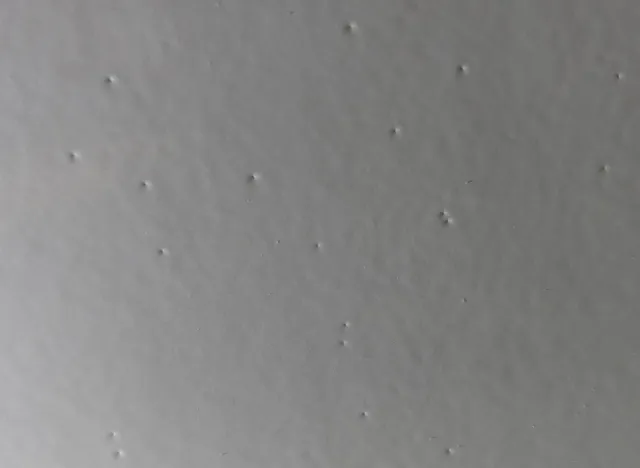
本质上,两者都源于气泡在涂层中的破裂,区别只在于大小和形态。
气泡破裂孔的形成逻辑不复杂:气泡存在于湿膜中→干燥或固化过程中气泡上浮到表面→气泡破裂→涂层来不及流平修复→留下孔洞。
二、气泡从哪来的
气泡不会凭空出现,根据多年现场经验,气泡来源可以归结为三个层面。
1.浆料自身携带的气泡
配料、搅拌、转移过程中,空气很容易被卷入浆料。
高速搅拌时空气被裹挟进去,高粘度浆料又把这些气泡牢牢包裹住,气泡想跑都跑不掉。若搅拌后未进行充分的真空脱泡处理,这些被卷入的空气就会残留在浆料中,成为后续涂布的气泡隐患。
2.涂布过程卷入的气泡
涂布阶段是另一个气泡引入节点。
狭缝挤压涂布中,模头流道设计不佳可能引入空气。
当工艺参数超出涂布窗口时,空气会被卷入涂层形成气泡。
涂布速度过快时,空气被快速裹挟进浆料却来不及排出。
微凹涂布中,凹版辊带上的物料气泡和空气夹带会形成气泡;过滤器密封不严或未排气,泵会把空气打入液槽。
3.基材和环境
基材本身如果多孔或表面吸附了微小气泡,涂布后随着干燥受热,这些气体膨胀释放出来,形成气泡甚至针孔。
压缩空气中的水分和油污也是气泡的重要来源。
供料泵密封圈老化导致负压段吸气也是常见诱因。
三、气泡是怎么变成孔的?
气泡在湿膜中并不一定会变成孔,变成孔需要满足几个条件。
1.气泡要先迁移到表面。
浆料在半干状态时流动性很差,气泡破裂后留下的凹坑无法自动流平而被保留下来,这就是为什么干燥曲线设置如此重要。
2.干燥速度过快是最常见的推手。
表层快速结皮形成高粘度层,内层溶剂汽化后产生的气泡无法穿透表层,只能在内部聚集或在薄弱处爆破冲出。
干燥温度不足则溶剂无法充分蒸发,水分残留也会在极片内形成气泡。
3.料液表面张力与基材不匹配。
气泡破裂后液体无法迅速流平修复表面瑕疵,孔洞就被固定下来。
四、不同涂布方式,气泡来源不一样
狭缝挤压涂布
气泡主要来自浆料脱泡不彻底和模头流道设计问题。
需在由毛细管数定义的涂布窗口内运行,避免高速时的气泡夹带。
管路中藏泡纳气也是常见问题。
微凹涂布
微凹辊凹坑里如果混进气泡,转移到涂层上就是一个针孔。
物料回流时若无消泡措施,气泡被泵打到液槽产生气泡。
高粘度、高辊速、高车速都会加剧气泡问题。
逗号刮刀涂布
涂布速度过快会使空气进入涂层。
浆料在刮刀处翻滚过程中吸入空气,沉积到涂层中,后续破裂形成针孔。
五、排查流程
遇到气泡破裂孔问题时,按这个顺序排查最有效率。
第一步:观察缺陷形态
先看孔洞的分布规律。
如果是随机分散的,优先怀疑浆料脱泡或管路气泡。
如果是固定位置出现,检查涂布头该位置是否有异常。
如果是整幅均匀出现,考虑干燥曲线或整体工艺参数问题。
第二步:追查气泡来源
检查供料管路是否有微气泡夹带。确认真空脱泡系统运行是否正常。查看供料泵密封圈是否老化。检查过滤器是否密封不严、是否排过气。对于微凹涂布,检查凹版辊是否清洗干净、刮刀是否有缺口。
第三步:验证干燥工艺
分段检查烘箱各温区实际温度与设定值是否一致。
用风速仪检测各段风量是否均匀。做一组梯度试验:固定其他参数,只改变干燥温度或风速,观察缺陷变化趋势。
气泡破裂孔这个问题,说到底是一场与看不见的气体较量的持久战。
从浆料搅拌那一刻起,到薄膜走出烘箱那一刻止,每个环节都可能给气泡可乘之机。
希望今天分享的这些诊断思路和解决方案,能帮大家在下次遇到气泡破裂孔时少走些弯路。