卖涂布机这么多年,被问得最多的问题就是:厚度到底怎么控制?闭环和开环到底差在哪?
一、先搞清楚你在和什么东西打交道
涂布厚度控制这件事,本质上是在对抗不确定性。
浆料粘度在变、环境温度在变、泵的磨损在变、基材的张力在变、甚至刮刀的磨损都在变。
如果你对这些变化视而不见,厚度波动就是必然结果。
那怎么应对?
一种是你设定好参数就不管了,机器按既定指令执行,这叫开环控制。
另一种是机器一边干活一边测厚度,发现偏了就自己调,这叫闭环控制。
听起来闭环肯定更好对吧?
别急,事情没那么简单。
二、开环控制
开环控制的本质是:我告诉你做什么,你就做什么,做完拉倒,不需要告诉我做得怎么样。
你设定好泵速、辊速、间隙、张力这些参数,机器照做。
至于实际涂出来是厚是薄,它不管,也管不了。
2.1 开环控制长什么样
在张力控制里,开环系统通过控制电机扭矩或磁粉离合器转矩来直接控制张力。
它会根据收放卷直径的变化做补偿,比如卷径变大了,自动降低扭矩以维持张力恒定。
但它没有张力测量设备,所以系统其他部位产生的张力瞬变它没法补偿。
控制设备的非线性误差它也管不了。
2.2 开环控制的命门在哪里
没有反馈,就这么简单。
你不知道实际结果是什么,所以你不知道偏差有多大,更不知道怎么调。
那开环就一无是处吗?当然不是。
开环控制的优势是响应快、结构简单、成本低。
在系统稳定、干扰小、精度要求不高的场合,开环完全够用。
比如一些低速涂布、对厚度公差要求宽松的产线,开环控制反而比闭环更省事。
2.3 什么时候用开环
需要快速响应的时候,闭环有测量、比较、修正的环节,天生有滞后。
开环没有这个滞后,指令一下去执行机构马上动作,系统干扰小、参数稳定的时候。
如果你的浆料粘度不波动、环境温度恒定、设备状态良好,开环能跑得很稳。
成本敏感的时候,闭环需要测厚仪、传感器、控制器,这套东西不便宜。
三、闭环控制
闭环控制的本质是:我告诉你做什么,你做完告诉我结果,如果结果不对,我根据偏差调整指令,然后再做、再看、再调,直到结果对为止。
3.1 闭环控制长什么样
一个完整的闭环系统有三个核心环节。
测量环节:用测厚仪、面密度仪、激光传感器等实时检测涂层厚度。
比较环节:把实测值与目标值对比,算出偏差。
修正环节:控制器根据偏差输出调整信号,改变泵速、模头间隙、辊速等参数。
这三个环节循环往复,形成一个闭合的回路。
这就是闭环这个名字的由来。
3.2 闭环控制的核心武器:PID
PID是闭环控制最常见的算法。
简单说,它根据偏差的大小(P)、偏差的累积(I)、偏差的变化趋势(D)来综合决定怎么调整。
P管当下偏差有多大,偏差大就调得多。
I管过去偏差有没有累积,累积多了就要加大力度消除。
D管未来偏差会怎么变,提前做出预判。
三个参数配合好了,厚度曲线能稳稳地贴在目标值上。
3.3 闭环控制也有软肋
滞后。从测量到调整再到效果显现,需要时间。
测厚仪装在烘箱后面,测到厚度偏了再调整,等到调整效果反映到测厚仪上,可能已经过去好几秒甚至十几秒。
这段时间里已经涂出了不少不合格品。
所以好的闭环系统会做预估算法,在偏差还没完全显现的时候就提前干预。
成本。测厚仪不便宜,伺服系统不便宜,控制系统也不便宜。
复杂性。参数调不好,闭环反而会震荡。PID参数设置不当,厚度曲线会在目标值附近来回摆动,比开环还难看。
四、区别
开环控制:按预设指令执行,不检测结果,不修正偏差。响应快、结构简单、成本低,但无法应对干扰和变化。适用于系统稳定、精度要求不高的场合。
闭环控制:实时检测结果,与目标比较,根据偏差自动修正。精度高、能抗干扰,但有滞后、成本高、调试复杂。适用于对厚度一致性要求高的场合。
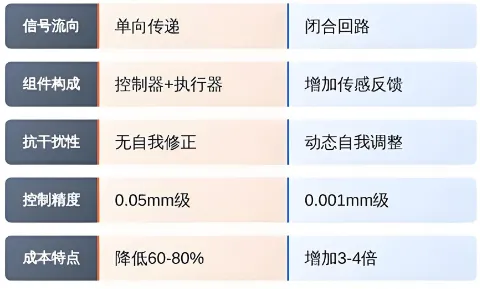
两者最核心的区别就一句话:开环只管做,闭环管做对。
五、怎么选
问自己三个问题。
你的厚度公差是多少?如果公差宽,开环够用。如果要控在±2微米以内,得上闭环。
你的系统干扰大不大?浆料粘度稳不稳?环境温度变不变?设备状态好不好?干扰大就用闭环,干扰小开环够用。
你的预算有多少?闭环系统从测厚仪到控制器到执行机构,一套下来不便宜。
还有一个容易被忽略的问题:你的操作工会不会调闭环?PID参数调不好,闭环比开环还糟糕。很多工厂买了闭环系统,结果PID参数从来没动过,闭环形同虚设。
六、一些容易被忽略的细节
泵速不是越高越好
在低转速下,很多泵的流量线性度很差。螺杆泵在20转以下,每转一圈的排量可能只有额定值的一半。如果你的涂布速度很慢导致泵不得不低速运行,换一台小排量的泵比调张力有用得多。
张力传感器的零点会漂
浆料滴上去、灰尘积上去,都会让传感器给出错误信号。找个干净的布擦干净传感器表面,重新标定零点。这个动作能解决一半的张力问题。
先做机械排查再调电气
很多人一上手就去调PID参数,调了半天发现没用。先做一件事:急停后用手转动每一根过辊。你一定会找到一两根转起来发涩的。那些转不动的、有异响的,就是元凶。它们会周期性拉伸或松弛基材,制造出厚度波动的假象。涂层本身没变,是基材被拉薄了或者堆厚了。
写在最后
开环和闭环没有绝对的好坏,只有合适不合适。
开环适合干扰小、精度要求不高的场合,简单、便宜、响应快。
闭环适合对厚度一致性要求高的场合,能抗干扰、能自动修正,但有滞后、成本高、调试复杂。
但不管你用哪种控制方式,有件事永远绕不开:你得真正理解你的系统。
浆料什么特性、设备什么状态、干扰来自哪里。
这些东西搞不清楚,什么环都没用。
觉得有用点个赞,让更多搞涂布的兄弟看到。