涂布刮痕看似不起眼,对产品质量却是致命的。
在锂电行业,一道划痕可能导致电芯内阻飙升、循环寿命腰斩。
在光学膜领域,一条细线足以让整卷产品报废。
那这道线是怎么来的?
一、先看懂刮痕长什么样
刮痕不是只有一种。按形态分,有贯穿整卷的连续性线条,也有时有时无的间歇性线条。
按间隔分,有间距固定的周期性条纹,也有毫无规律的随机条纹。
周期性条纹通常指向设备旋转部件的问题,比如背辊跳动、轴承磨损。
随机出现的线条则更多与材料或工艺波动有关。
二、刮痕从哪来?
刮痕的成因可以归纳为三个维度:设备、工艺、材料。
排查的时候按这个顺序走,思路会比较清晰。
1.设备问题
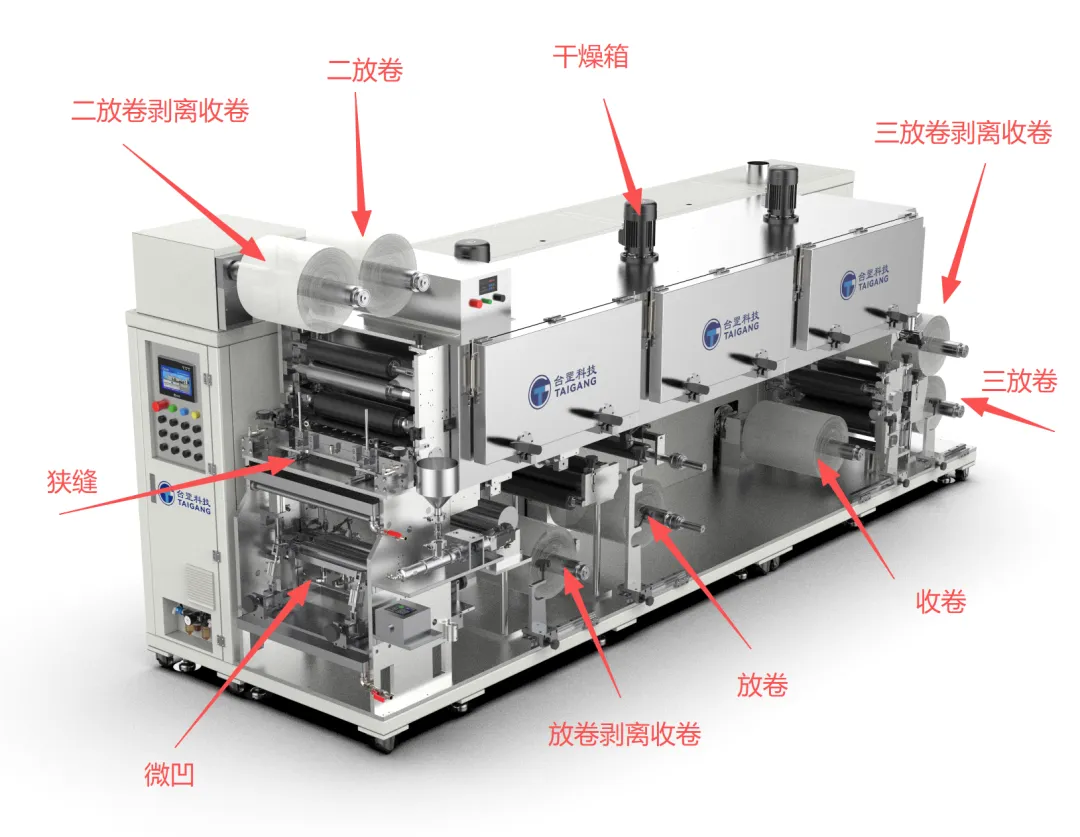
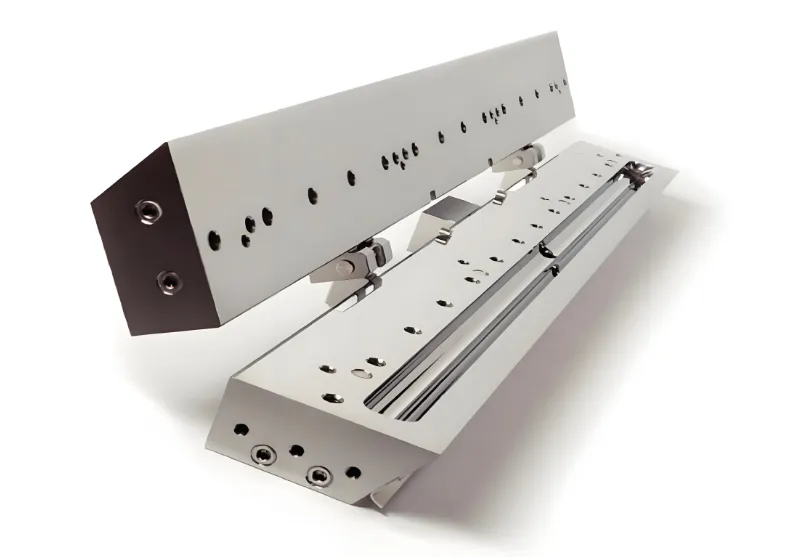
刮刀涂布头:问题往往出在刀刃上。刃口有缺口、毛刺或者磨损不均,就会在涂层上留下一条线。刮刀与背辊平行度没调好,或者安装座松动了,也会出问题。还有一种情况是刮刀与背辊之间卡了硬颗粒,这种颗粒可能是浆料里的团聚物,也可能是环境中的灰尘。
微凹涂布头:微凹版的刮刀和网穴是硬接触,运行一段时间后刀刃会出现微观磨损。磨损不均匀导致刮刀压力分布不均,局部刮不干净,涂层就会出现亮线或暗线。
狭缝挤压涂布头:模头唇口有异物、干燥的浆料或者物理损伤,都会在湿膜上留下痕迹。模头内部流道如果有杂质或气泡,也会导致涂布液在宽度方向流出量不一致。
传动系统:电机或齿轮箱的振动会传递到涂布头,轴承磨损会导致旋转部件偏心。这些机械问题产生的刮痕往往带有固定的周期,比较容易识别。
三、工艺参数
涂布速度过高,超过浆料流变特性允许的范围,浆料来不及流平就会留下痕迹。
速度与干燥不匹配也会出问题,湿膜还没流平就被烘干了。
张力控制是另一个容易踩坑的地方,涂布过程中张力波动过大,或者不同区段张力匹配不当,基材会产生微拉伸,涂层跟着出问题。
有些刮痕其实是基材被导辊擦伤造成的,导辊运转不灵活,表面线速度和薄膜速度不一致,薄膜表面就会被擦伤。
干燥工艺也要留意。烘箱温度分布不均匀、热风风速过高直接吹袭湿膜表面、烘箱内存在湍流,都可能扰动尚未干燥的涂层。
四、材料问题
浆料里有未分散的颗粒或团聚物,到了刮刀或模头处就会形成局部堵塞或划伤。
浆料粘度不稳定、触变性过强、气泡没脱除干净,都是潜在风险。
基材本身也可能有问题。基材表面有油污、灰尘,或者厚度本身就存在纵向条痕,涂布后会凸显出来。基材静电过大还会吸附微小颗粒,这些颗粒在涂布过程中就可能变成刮痕的来源。
刮痕往往不是单一原因造成的。
浆料分散不好→滤芯堵得快→过滤器失效→颗粒物跑到涂布头→刮伤涂层,这是一条完整的链条。
只换滤芯不解决分散问题,只调搅拌不清理设备,都治标不治本。
所以,不同涂布方式,排查重点不一样。
逗号刮刀:先看刀刃有没有崩口、卷边、毛刺。再看刀口有没有积胶、干胶颗粒。涂布辊表面也要彻底清洁,有残胶或颗粒会顶出间隙不均,刮出竖条纹。涂层刮削的均匀度取决于逗号刮刀的全跳动、圆柱度和刃口直线度。
微凹版:先查刮刀磨损情况。看压力曲线,当压力需要不断往上加才能维持同样效果时,刀该换了。再看微凹版辊的网穴有没有堵塞、磨损不均。辊面跳动超过5μm就会出现周期性波浪纹。停机超过30分钟,刮刀背面的浆料如果没清理,干涸后形成硬颗粒,下次开机直接划伤辊面。
狭缝挤压:先检查模头唇口有没有异物、干燥浆料或损伤。再看模头狭缝间隙是否均匀,有没有局部堵塞。模头加热不均匀导致的温差也要留意。
五、推荐设备
我们把涂布刮痕的成因拆成了六个维度:涂布头间隙波动、背辊或刮刀局部磨损粘附异物、浆料中气泡或大颗粒、基材厚度不均、烘箱风速温度横向偏差、张力突变。
这六个方面任何一个出问题,都可能在膜面上留下那条让人头疼的线。
有意思的是,这六个维度恰好对应了设备选型时需要同时兼顾的六个能力。
单点优化不难,难的是在一台设备上把六条防线同时守住。
这也是为什么越来越多产线在升级设备时,会把目光投向那些在多品种上验证过的平台型机型。
说一个具体例子。
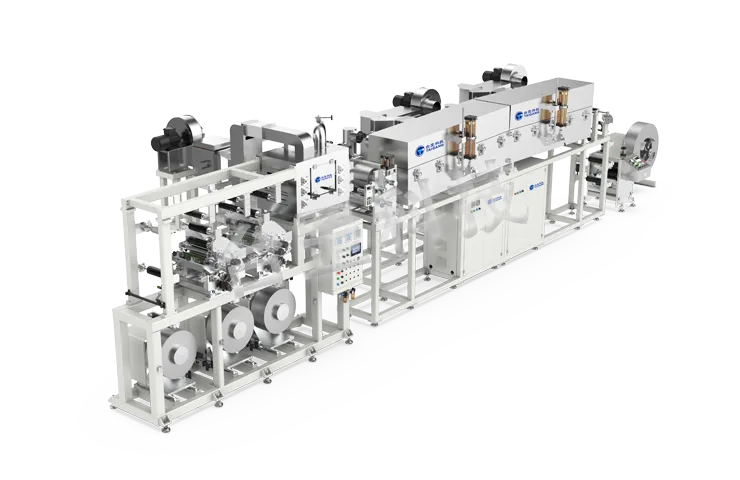
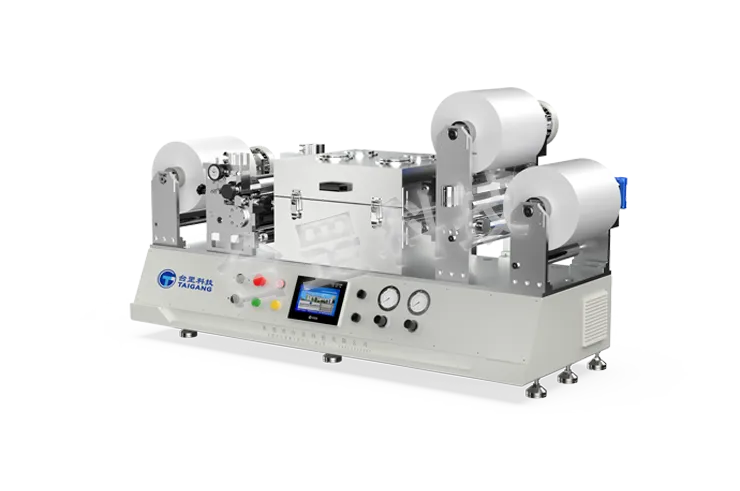
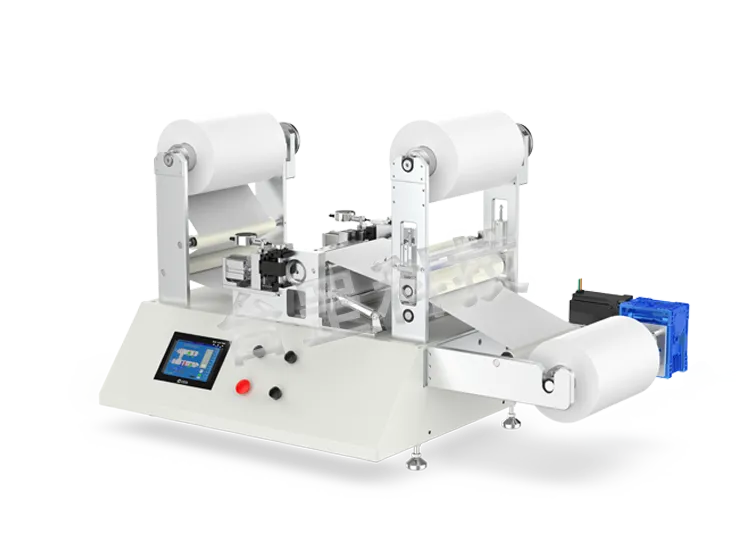
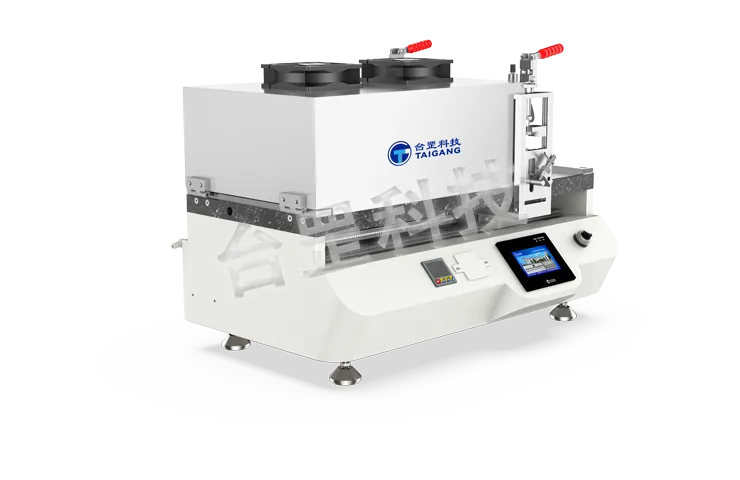
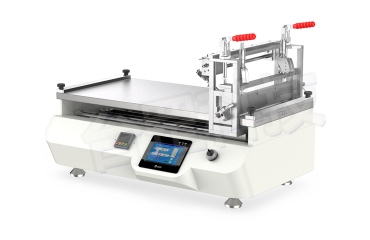
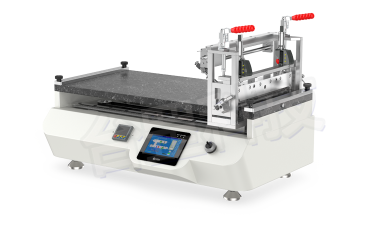
台罡科技的多功能涂布机,在设计上就针对这六大主因做了系统性的工程应对。
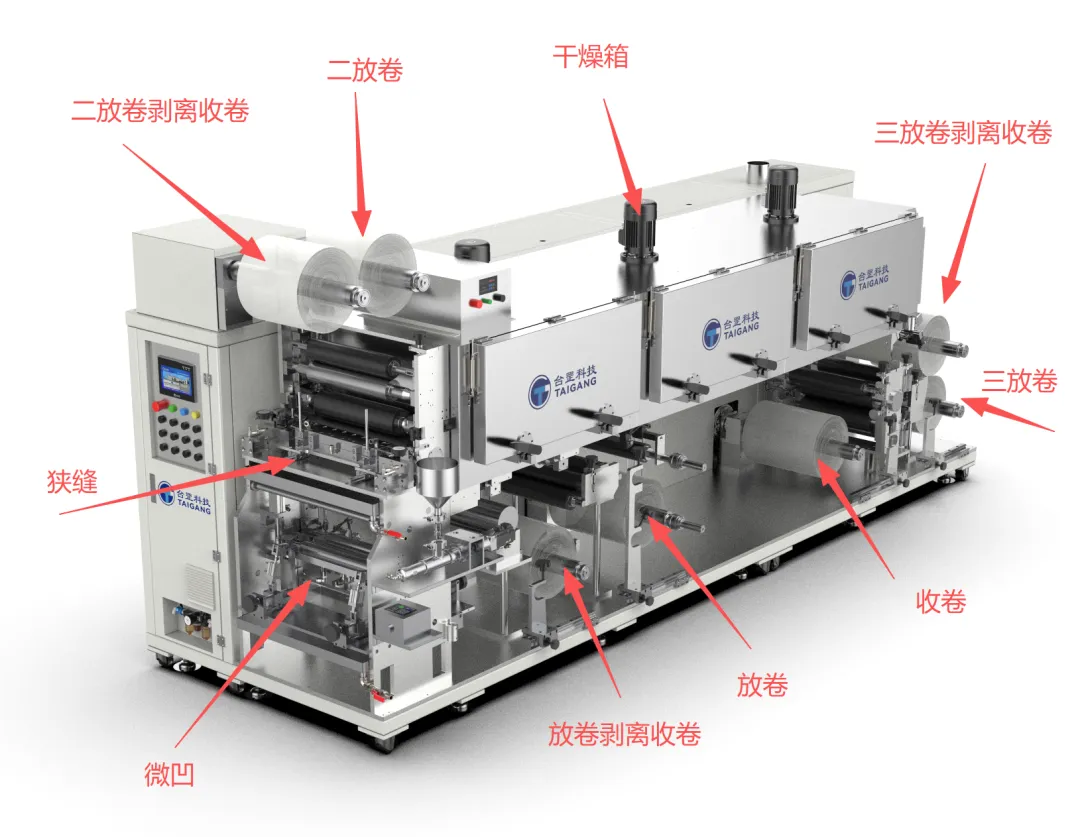
涂布头采用高精度模组化结构,配合百分表分度头做微调,涂布间隙设定后可以间接锁定,防止运行中漂移。
背辊和刮刀的加工精度控制在微米级,直线度与圆跳动都有严格标准。
针对浆料中的颗粒物风险,设备支持多重过滤配置;
针对基材厚度波动和张力变化,放卷收卷机构配备了纠偏装置和张力闭环控制。
烘箱段的风速温度均匀性也做了专门优化。
这套设计思路不是凭空来的。
该机型已经在锂电隔膜涂覆、燃料电池质子膜、光学增亮膜、电磁屏蔽膜、医用敷料、高粘保护膜、离型膜、烫印箔、反光膜、标签面材等十余个品种上实现了量产。覆盖新能源、光电显示、电子封装、医疗耗材、工业胶带等多个行业。
一个产品能在这么多差异巨大的品种上跑通,说明它在应对不同材料特性和工艺要求时具备足够的宽容度和调节范围。
回到刮痕这个话题。
设备选型只是第一步,真正把刮痕控制住,还得靠日常的点检、清洁和参数监控。
设备再精密,刮刀该换的时候不换,背辊该擦的时候不擦,照样出问题。
工具和人,缺一不可。
最后
问个问题:你遇到过最诡异的一次刮痕是什么情况?是怎么找到原因的?
欢迎在评论区分享你的排查经历。
觉得有用的话点个赞,转发给产线上的兄弟,下次遇到刮痕少走点弯路。