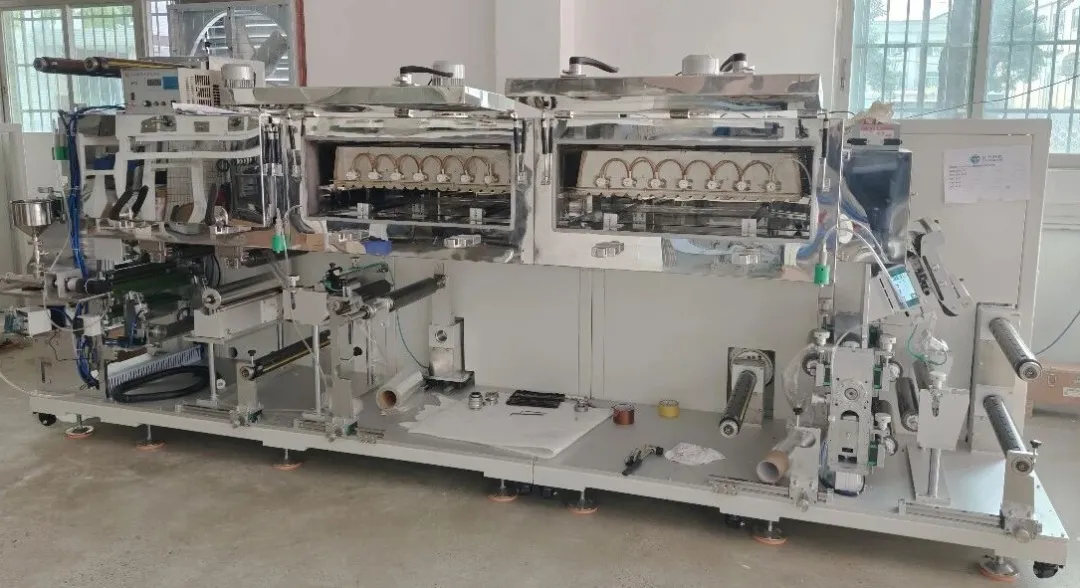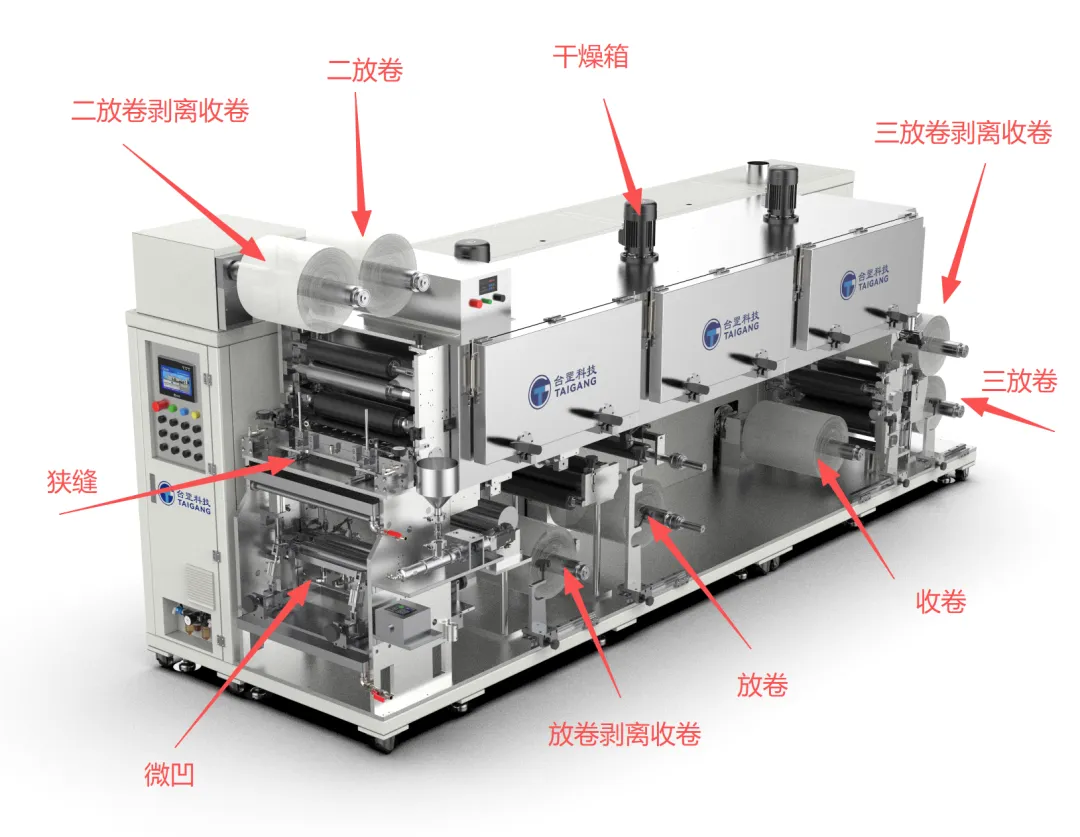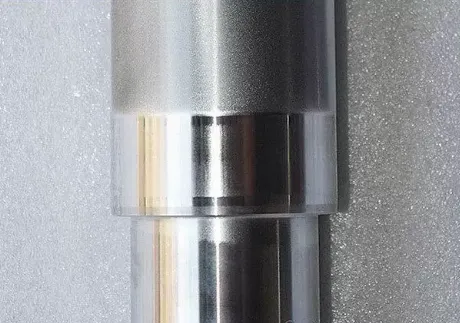
用微凹涂布机的小伙伴们应该都经历过这种场景:开机检查,辊面上赫然一道划痕。
心里咯噔一下,第一反应是完了,这辊子是不是废了?
然后就开始纠结,到底是送去修还是直接买根新的?
修吧怕修不好,换吧那个价格确实肉疼。
一、先搞清楚:这道划痕是怎么来的?
微凹辊的网穴非常细小,高固含、快干型涂料很容易在网穴里干结堵塞。
但划伤跟堵塞是两码事。
划伤通常来自几个方向:
1.涂料里的硬质颗粒在辊面上拉出来的;
2.刮刀上粘了硬东西,或者刮刀压力调太大硬刮出来的;
3.还有就是拆装的时候磕碰了。
二、划伤之后会发生什么?
辊面有深划伤,会导致涂料填充、转移不均匀,最终在基材上形成固定位置的竖条纹。
这个条纹是固定位置的,擦不掉、调不掉,产品出来就是一条明显的道子。
良品率往下掉,客户那边根本过不了。
三、怎么判断这道伤能不能救?
这里有一个核心判断标准:划伤的深度有没有伤到网穴结构的底部。
如果只是表面浅浅的一道,网穴还能正常存料、转移,那还有救。
如果划痕已经深到把网穴结构破坏了,那一块区域就彻底废了,涂料根本填不进去。
四、解决方案
1.局部补刻修复
用激光雕刻机对损伤区域的网穴进行补刻。
激光雕刻精度能做到微米级别,根据磨损深度调整雕刻参数,让补刻后的网穴深度跟周围保持一致。
这个方案只适合小面积损伤,比如辊面面积占比很小的局部划痕。
成本大概是整体修复的30%到50%,时间1到2天,不损伤未磨损的区域。
局限也很明显:面积大了不行,补刻后的均匀性容易出偏差。
2.整体重新雕刻
先把原有的网穴全部去掉,镀铬辊通常需要磨削掉表面的硬铬镀层,露出钢基体后重新进行电镀和雕刻;陶瓷辊则需要用金刚石砂轮磨削掉原有的陶瓷涂层,重新喷涂后再进行雕刻。
修复后的使用寿命取决于实际工况和维护情况,通常可恢复至接近新辊的寿命水平。
成本大概是新辊的60%到80%,时间3到5天。
这个方案适用于大面积损伤或者严重磨损的情况。
3.直接换新
这是最干脆的做法,但也是最贵的。
一根微凹辊什么价格?
市面上常见的涂布辊报价差异较大,普通规格的镀铬微凹辊可能在数千元不等,但高精度、高线数或陶瓷涂层的微凹辊价格通常在万元以上甚至更高。
具体价格跟辊子的规格、材质、涂层工艺及线数直接相关。
换新的好处是省心,不用考虑修复质量能不能达标。
坏处是贵,而且采购周期长。
五、账要怎么算?
我们把三种方案放在一起对比:
局部补刻:成本最低,时间最短,但只适合小面积损伤。
整体重刻:成本中等,时间中等,修完跟新的一样。
换新:成本最高,时间最长,但最省心。
这里有一个很多人忽略的点:停机损失。
一条生产线停一天,损失的不只是那根辊子的钱,还有产能、交期、客户信任。
如果局部补刻1-2天能搞定,而换新或整体重刻需要数周时间,这期间因停机造成的产能损失、交期延误等隐性成本往往远超辊子本身的差价。
六、我的建议是这么判断
先拿放大镜看。划伤深度没伤到网穴底部、面积不大→局部补刻,性价比最高。
划伤面积大但辊体本身没变形→整体重刻,相当于花新辊六到八成的钱得到一根新辊。
划伤严重到辊体都受损了→别犹豫,换新。修的成本加上后续的不确定性,不如直接换。
辊子材质也要考虑。陶瓷辊硬度高耐磨,但修复难度大,损坏后往往需要整体重新加工。镀铬辊相对好修一些,成本也低。
七、日常怎么预防?
停机后立刻清洗,别让涂料干在网穴里。
清洗的时候用软毛刷,严禁用钢丝刷或硬刮刀暴力清洁。
料槽加装循环过滤,避免杂质进入料液划伤辊面。
取放微凹辊时戴无尘手套。
做好这些日常维护,可以有效避免非正常磨损,显著延长微凹辊的使用寿命。
一道划痕不是世界末日,关键是要判断清楚伤到了什么程度,然后算清楚账。
该修的修,该换的换,别因为犹豫耽误了生产。