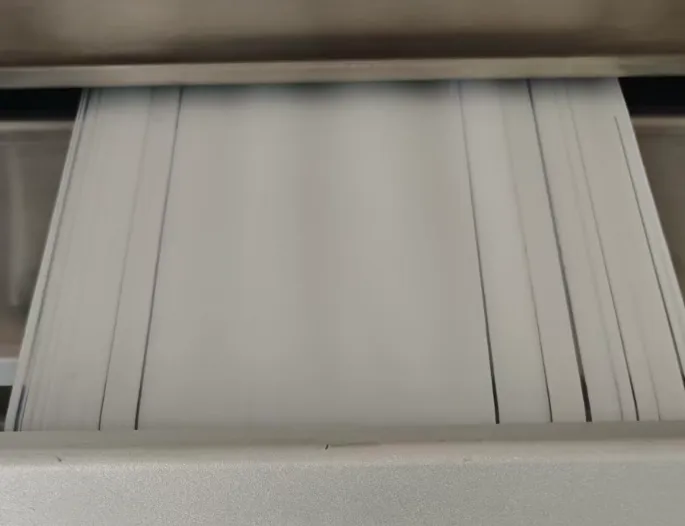
薄膜涂布后出现翘边,一卷料辛辛苦苦涂完、烘干,一收卷就边缘上翘、端面凸起,轻则外观不良,重则无法复卷、无法模切、直接报废。很多师傅第一反应是调张力、改锥度、换压辊,调来调去,时好时坏,始终不稳定。
今天我们不绕弯子,直接把这根翘边的刺拔出来。
一、翘边是什么?
薄膜翘边,本质上是膜在厚度方向上产生了应力分布不均。
想象一张平放的纸,你往它一面泼水,纸立刻卷起来。
为什么?湿的一面膨胀了,干的一面没变,两层长度不一样,自然就弯了。
涂布膜的翘边,原理完全一样。只是我们的水变成了涂层,我们的力可能来自涂层干燥收缩、热膨胀差异,甚至是收卷时外部强加的机械应力。
诊断这个,得从内到外,一层层剥开看。
二、三个问题
1.涂层自己的收缩力
这是最根本的原因,也最容易被忽略。BOPP基膜经过双向拉伸,分子定向排列,尺寸非常稳定。但你涂上去的溶剂型或水性涂料,干燥过程中溶剂挥发,涂层体积要收缩。
问题来了:涂层想缩,底下的膜不让它缩。这就在界面处产生了内应力。涂层越厚、固含量越低、溶剂释放性越差,这种收缩力就越强。
怎么验证?很简单。拿一段刚涂布还未收卷的膜,裁下一块,平放在桌上一分钟。如果它立刻向涂层面翘起,病因就找到了,涂层收缩力过大。
这时候该干嘛?别急着改设备,先看配方。调整溶剂挥发速率、提高固含量、或者选用低收缩率的树脂体系,往往比调一万遍张力都管用。
2.干燥温度把应力锁死了
如果说涂层收缩是内力,那干燥温度就是给这个内力上锁的钥匙。BOPP的热膨胀系数和涂层通常不一样。更关键的是,如果干燥温度过高,膜面被加热膨胀,涂层在高温下定型。等膜出了烘箱冷却下来,BOPP收缩得快,涂层收缩得慢,膜就会反方向卷曲,向非涂布面翘起。
这就是常见的冷却收缩卷曲。
排查这个,别只看设定温度。拿个表面测温枪,实际测一下涂布膜离开最后一个烘箱时的温度。如果这个温度远高于室温,而你的涂层又是硬而脆的类型,那卷曲几乎是必然的。
试着做这个改动:在烘箱末端,不开加热,只开风机,强制冷却。让膜在接近室温的状态下再收卷。卷曲度会肉眼可见地改善。这叫热应力释放。
3.收卷张力和锥度没匹配好
有时候膜本身是平的,一收上大卷,边缘开始翘起,中间形成菊花瓣。这通常是收卷工艺没匹配好基材的厚度公差和涂层的影响。
两种典型情况:
收卷张力太大:整个卷芯被压得太紧,靠近卷芯的层间压力巨大,膜被横向挤得延展,退卷时边缘波浪形翘曲。
锥度曲线没设对:随着卷径增大,张力应该逐渐减小。如果减得太快,卷内松,膜层滑动;减得太慢,卷内太紧,应力集中在卷芯。
怎么从端面看卷曲形态?如果是整幅向涂层面或非涂层面均匀拱起,问题在前面的工艺。如果是卷芯部分起筋或边缘翘边,问题大概率在收卷程序和压辊的接触压力上。
保护膜翘边,80%以上可能都跟收卷张力有关。张力过大时,薄膜就像橡皮筋被拉伸,内应力大量积累,容易打卷。
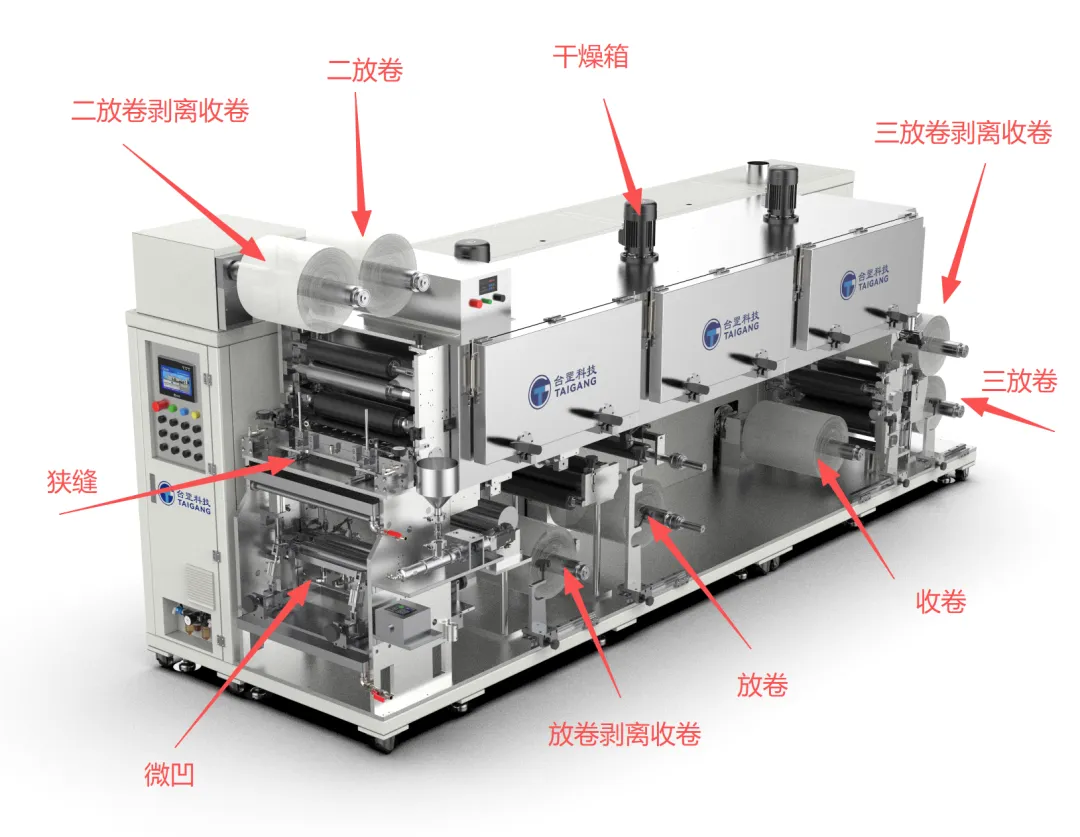
三、如果翘边发生在微凹涂布,90%的问题都在肥边
微凹涂布遇到翘边,应优先排查肥边问题。肥边是导致微凹涂布翘边的常见原因,若肥边不治,收卷参数调得再完美,效果也有限。
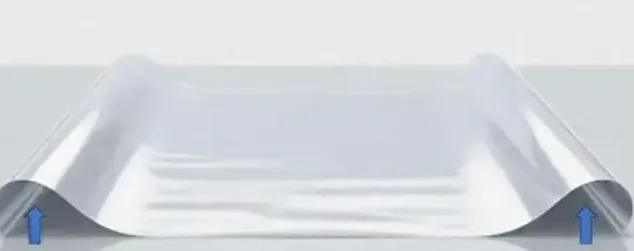
什么是肥边?就是涂层两边比中间厚。很多时候肉眼看不出来,但一收卷,问题立刻被放大:
边缘涂层一层层叠加,越卷越厚,鼓边、爆筋
边缘厚膜收缩更大,内应力不均,向上翘、向外卷、起拱
卷身越硬,边缘受力越明显,整卷报废
简单总结:中间薄、两边厚,一收卷就被顶起来,必翘边。
为什么微凹涂布特别容易出肥边?微凹辊转动时,胶液会向两端流动堆积。常规刮刀只刮中间,刮不到边缘余料。基材边缘受风更足,溶剂挥发更快,也会加重问题。
四个治肥边的实战方法,现场立刻能用:
刮边处理:在微凹辊出胶位置加装刮边刀或刮片,距离基材边缘5到10mm,轻轻接触,把边缘多余胶液刮除。让边缘涂层故意做得比中间略薄。只要刮边到位,翘边问题立刻改善60%以上。
控制微凹辊速比:速比需根据涂料粘度、线速度和涂层厚度综合设定。速比过高可能导致带液量过大、边缘堆胶加剧;速比过低则可能转移不充分。
调整胶盘和回流:上胶回流应平缓,避免湍流导致气泡或边缘堆积。胶盘与微凹辊的间隙需根据设备结构和涂料特性调整,过小易蹭辊,过大易漏胶或产生涡流。料槽应保持水平,两端一致,确保供胶均匀。
微凹辊做边缘减径或倒角:让边缘上胶量天生更少,从结构上抵消肥边。
四、排查流程
遇到卷曲问题,按这个顺序排查:
第一步:看卷曲方向
用手撕一小条膜,观察它自动卷曲的方向。如果向同一面卷,主要是涂层收缩应力或热应力问题。如果扭曲卷曲,主要是厚度不均或冷却问题。收卷张力问题通常表现为整卷端面凸起或退卷时的波浪边,而非单条膜样向单一方向卷曲。
第二步:看大卷膜边缘
边缘整齐、无波浪,收卷张力与基材匹配度基本正常。边缘有波浪形,通常说明收卷张力过大、锥度设置不当或基材本身存在厚度公差,需结合卷芯松紧度进一步排查。
第三步:测厚度
横向均匀,问题在纵向工艺。横向不均匀,若为基膜问题需调整拉伸工艺或更换基膜;若为涂布厚度不均,微凹涂布应优先排查肥边、刮刀状态或辊筒平行度,而非调整模头或风环。
第四步:做时效测试
裁切后立即观察,和放置24小时后对比。
第五步:如果以上都没问题,查设备
导向辊的不平行是涂布起皱的常见设备原因。从设备安装角度来看,不论精度多高的设备,运行一段时间后,由于张力作用会导致导向辊发生偏移。
测量方法:先目测平行度,观察导向辊之间的间隙,再用辅助工具测量。工程上常用的方法是使用激光水平仪、精密直尺或塞尺测量导向辊的平行度和水平度,也可用细线或钢丝配合千分尺进行测量。用卷尺绕辊测周长的方法精度不足,不适合作为平行度校准的依据。
五、日常维护
导向辊轴承按时加润滑油,及时清理导辊表面脏物。
生产线最好安排生产同一种门幅的产品,或避免长时间只安排生产窄幅产品,宽窄产品可穿插安排。
定期用测厚仪测量薄膜横向厚度,及时发现中间厚、两边薄等问题。
分切前如果膜卷刚从冷库取出,先回温至车间温度。