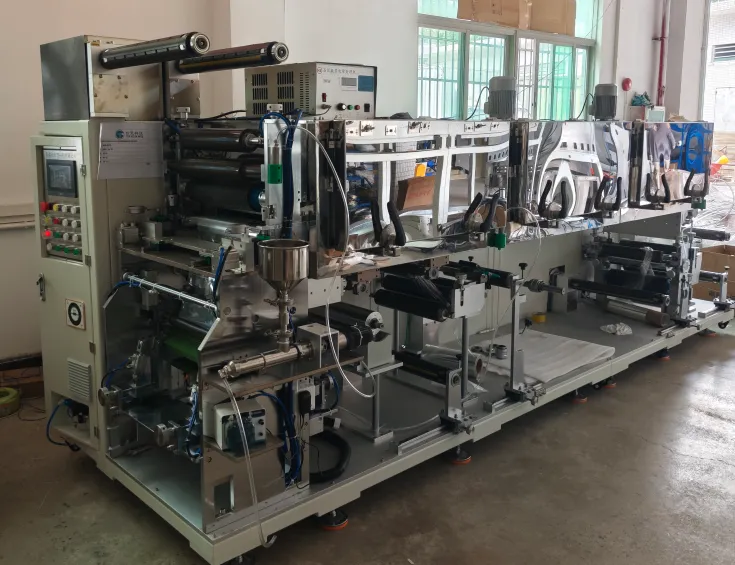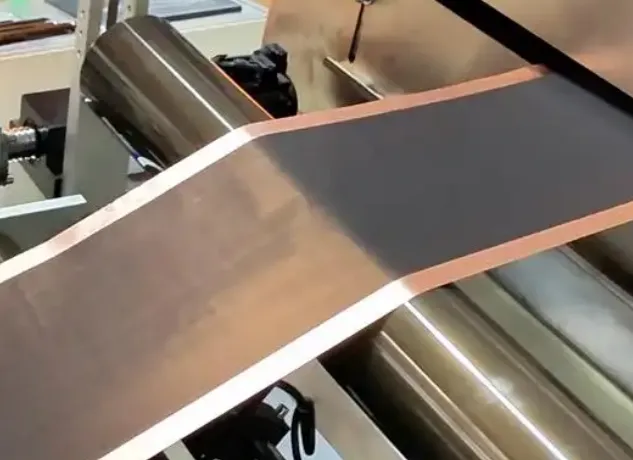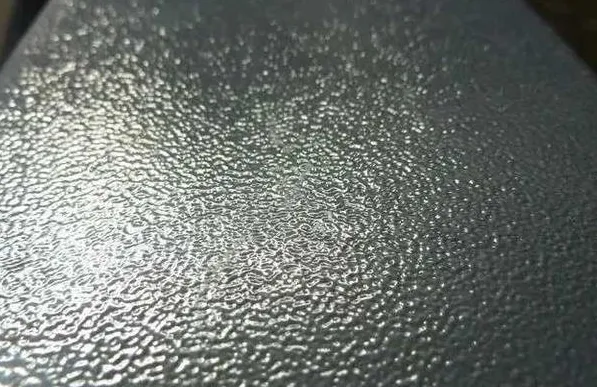
早上抽检时看到那卷膜,表面一片细密的凹凸纹理,在灯光下明暗交错。
心里咯噔一下,又来了。
橘皮纹这东西,说大不大,说小不小。
它不像断膜那样直接停机,也不像划伤那样一目了然。
但它就像个慢性病,一批接一批地消耗良率,客户投诉单上反复出现同一个词:表面不平整。
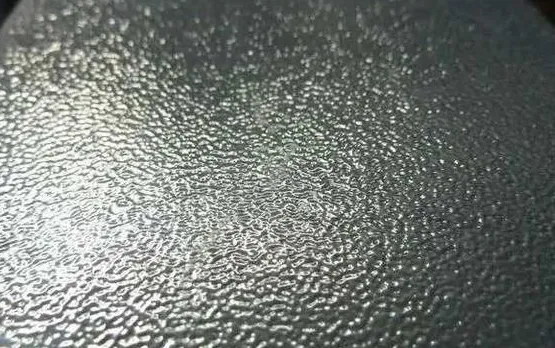
橘皮不是涂不上,是来不及流平
橘皮的本质,专业上常与贝纳德涡流相关。
说人话就是:涂料在干燥过程中,溶剂挥发导致表层和底层出现温度差、浓度差,进而产生表面张力梯度。
液体有个脾气,它会从高表面张力区域流向低表面张力区域。
这种流动一旦形成局部涡流,而涂层又在这时候表面固化,涡流形态就被永久定格。
想象一下:你煮一锅粥,底下火太猛,表面已经结皮了,底下还在翻滚,最后那个凹凸不平的表面,就是橘皮的微观翻版。
明白了这个原理,排查方向就很清楚了:要么是流平动力不够,要么是流平时间不够,要么是流动本身被干扰了。
从三个层面排查
很多工艺员看到橘皮的第一反应是调涂布间隙或者改速度。
这个习惯可以理解,但往往绕了远路。
我的建议是按材料→设备→干燥的顺序分层排查,每一层都有明确的检查点。
第一层:涂料本身有没有问题
这是最容易被忽视的,浆料在储料罐里放了一夜,温度变了,溶剂挥发了,粘度早就不是当初设定那个值,而你还在按昨天的参数调设备。
检查固含量是否稳定,固含量过高,粘度上去,流平性自然差,用旋转粘度计测一下,看跟工艺标准偏差多少。
检查表面张力是否匹配,涂布液和基材的表面张力如果不匹配,涂料根本铺展不开,用达因笔在基材上划一下,基材的表面张力需高于涂布液表面张力,若读数低于涂布液的表面张力,就要警惕润湿不良。
检查流平剂是否失效或添加量不足,流平剂的作用是降低表面张力梯度,消除贝纳德涡流,如果配方里没加或者加少了,橘皮几乎是必然的。
第二层:涂布头有没有异常
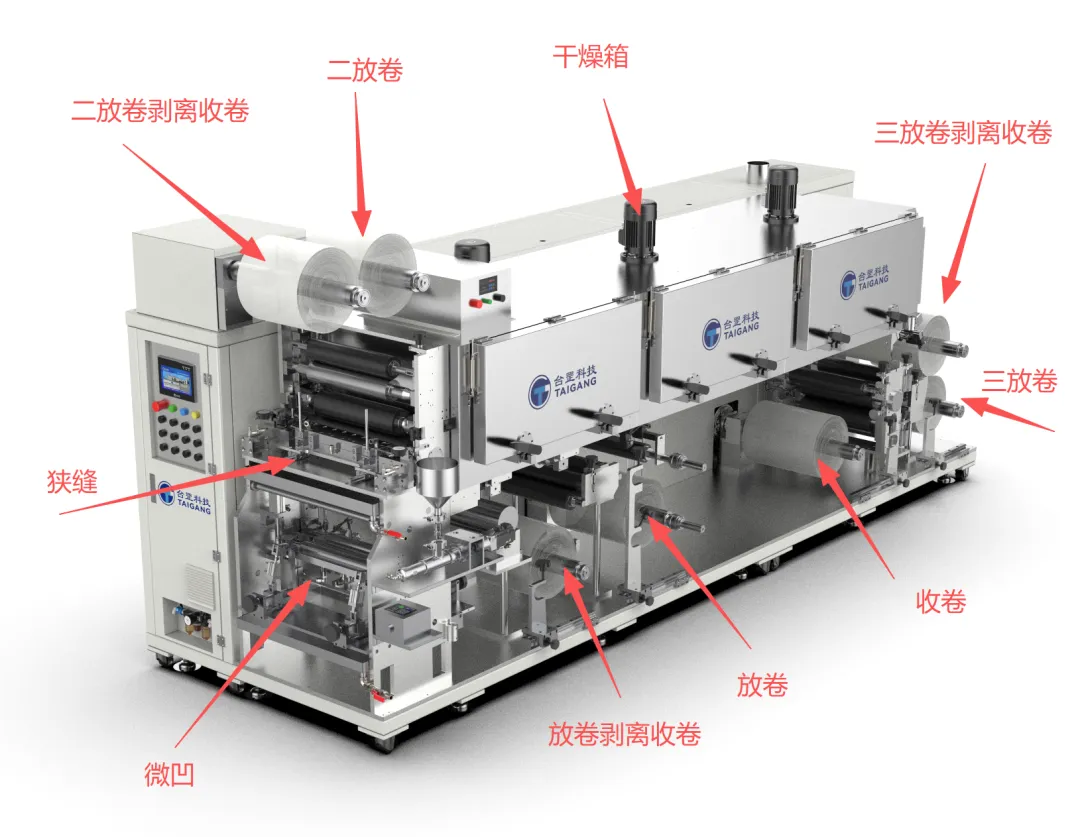
逗号刮刀的刀刃有没有磨损?
磨损会导致涂布量波动。
刮刀角度是否合适?
角度不对会造成涂层吸收不均匀。
狭缝模头的间隙是否均匀?
用塞尺检查模头与背辊的间隙,哪怕微米级的偏差,都可能成为橘皮的起点。
微凹版的速比是否正常?
速比失调会直接导致涂层表面不平整。
背辊有没有跳动?
用百分表打一下跳动量。辊面不圆或轴承磨损,会产生周期性的压力波动。
这些检查听起来琐碎,但很多橘皮问题根子就在这儿。
设备状态慢慢偏了,工艺参数再怎么调也调不回来。
第三层:干燥箱是不是在帮倒忙
这是橘皮的高发区,也是最容易被误判的环节。
入口温度是不是太高了?湿膜刚进烘箱,表面溶剂瞬间挥发,迅速结皮,把内部的流动锁死。
正确的做法是梯度升温,入口温和一点,让涂料有足够时间流平,后面再逐步提温。
风速是不是太大了?
风速过高会直接吹出波纹,尤其是水性涂层,表面张力本来就大,对气流冲击更敏感。
策略应该是大风量、低风压,用足够的风量带走溶剂蒸气,但到达湿膜表面的风速要柔和。
风嘴有没有堵塞或位置偏移?
局部风速不均会造成涂层不同位置固化速率差异过大。
检查烘箱内风路导流板,确保气流均匀分布。
温度场是否均匀?
定期校准烘箱温度传感器,温场不均,橘皮就会在某些特定区域反复出现。
不同涂布方式,侧重点不一样
逗号刮刀涂布:重点检查刮刀角度和刀刃状态,角度过大或过小都会影响涂层均匀性。刀刃磨损要及时更换。
微凹版涂布:重点检查速比和压辊状态,速比失调和压辊质量问题是微凹版橘皮的主要来源。
狭缝挤压涂布:重点检查模头间隙和供料稳定性,间隙不均会产生厚度波动。供料泵的脉动也会引发周期性的橘皮。
给操作工的一句实在话
下次看到橘皮,别急着喊停。
先问问自己三个问题:今天浆料的粘度和昨天一样吗?涂布头最近有没有保养?烘箱入口温度是不是被人调过了?
很多时候,答案就在这三个问题里。