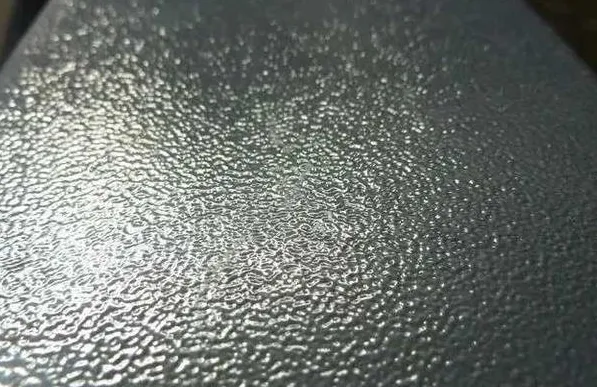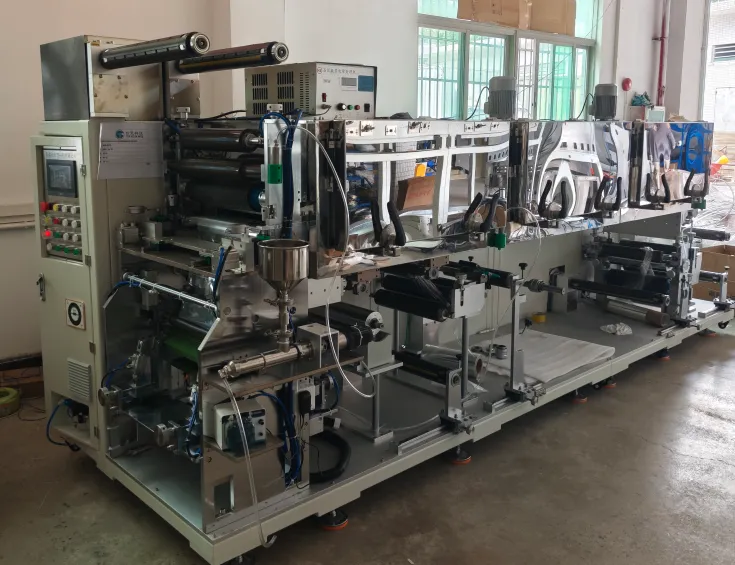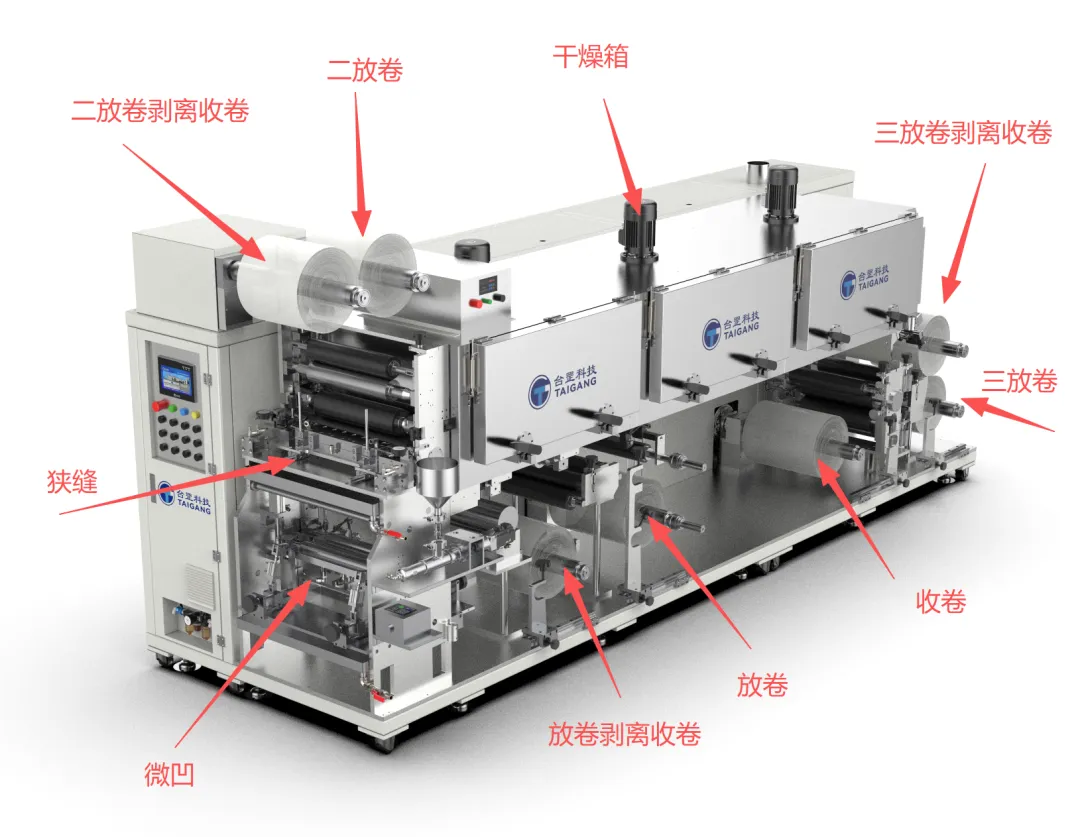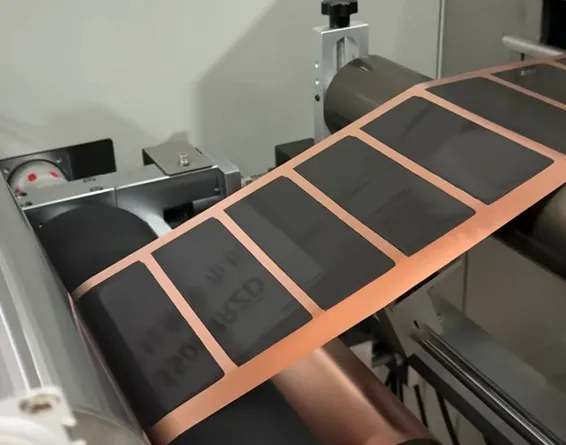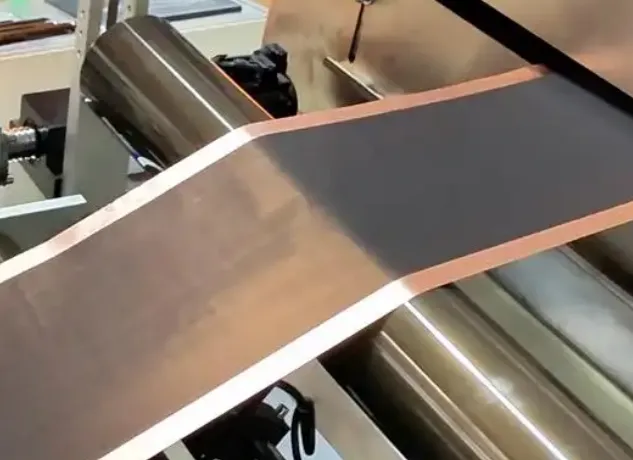
客户负极涂布机连续两天,因严重划痕导致停机9次,不是那种轻微蹭伤,而是整幅极片被划出贯穿性深痕,不得不整卷报废,产线被迫停机。
两天下来,累计产生了近3000米的废料,就这么堆在车间角落。
客户找我诉苦:们什么都查了,模头洗了三遍,背辊也擦了,张力也调了,该做的都做了,还是刮。
我说,你把排查记录给我看看。
看完我就笑了,他们做了很多,但漏了一个关键动作。
一、看划痕先看形
我过去他们车间,做的头一件事不是翻数据,而是找质检借了一支手电。
看划痕,光靠车间顶灯白搭,得把光束贴着铜箔面照过去,阴影会把那些细微纹路夸张地暴露出来。
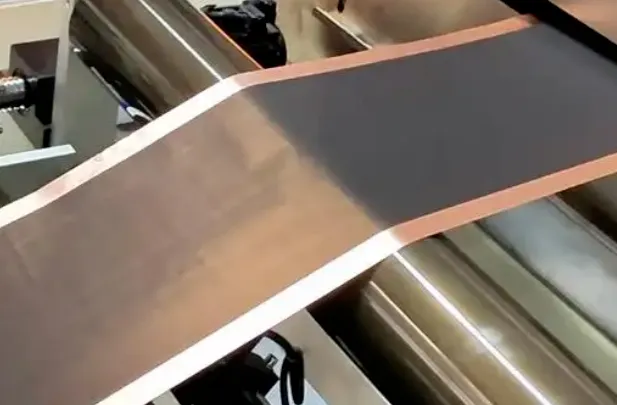
这一看,心里大概有了几个方向。
划痕的形态,本身就是最有价值的线索。
连续直线划痕,从头到尾纵贯整个卷长,宽度和深度非常均匀,划痕仅出现在涂层表面,铜箔基材本身未被划穿,非涂布面也完好无损。
这种八成是涂布区域内有硬物一直和涂层或铜箔发生相对接触。
硬物没长腿,所以划痕位置很固定。
间断短线,时有时无,方向和长短都不太规则,多数集中在涂层表面,还没伤到铜箔本体,这类颗粒划伤嫌疑就很大了。
浆料里的团聚硬粒、掉落的干皮碎屑、环境中的灰尘,被裹挟进涂布头与基材之间的微小间隙里,犁出一道道断续细沟。
宽窄不定、走向飘忽的划痕,沿着铜箔走带方向,但又不是很直。
你要开始想,是不是有哪根导辊转动不灵了。
辊子一旦卡滞,铜箔在上面不是纯滚动接触,而是滑动摩擦,薄到只有几微米的铜箔哪扛得住这个。
这些经验算不上什么定律,但被无数次停机拆检验证过。
看到划痕先给它归个类,能省下大把瞎找的时间。
二、从后往前追,把源头切分开
很多人一看见划痕就下意识去调刮刀、擦导辊,结果折腾半天没找到病根。
涂布线太长了,从放卷到收卷,经过几十根辊子,得学会做故障隔离。
那天夜班那批划痕,正好是连续的直线。
我让操作工在涂布头入口前端、基材尚干净的地方,用一小截无尘胶带轻贴了一下铜箔表面再揭下来,胶带洁净,没有带下铜粉或痕迹。
说明划痕不是在涂布前发生的,来料氧化层和原始粗糙度都正常。
接着跑到烘箱入口,还没加热的那段浮辊处,用手电一打,涂层上已经有了同样的细线。
好,范围一下子缩到了从涂布头到烘箱入口这三四米之间。
可能的硬接触点只剩几个:
微凹版辊与铜箔的包角接触区。
凹版辊刮刀口。
涂布背辊表面。
附近的过辊。
你可能会问,为什么不怀疑是浆料里的大颗粒?
因为如果是颗粒卡在刮刀和凹版辊之间,产生的划痕通常不会是连续通长的,颗粒很快会被冲走或挤碎,留下的纹路会是时断时续或周期性出现的短划痕。
连续不变,肯定是固定硬点。
断开这点逻辑,我们决定直接停机查辊。
三、查辊那晚,我们差点忽略的角落
抽出版辊,在灯下转了一圈,凹版网纹完好,没有崩点。
背辊用指腹摸了一遍,光滑。
刮刀口拿指甲轻轻刮过,也没有豁口,几个人都有点懵。
这时候一个老师傅蹲下去,从操作侧往传动侧看烘箱入口第一根自由辊,说:这根辊怎么有点发蓝。
自由辊通常是被铜箔带着被动转的,发蓝说明局部受过热,很可能是在某个时刻不转了,铜箔在上面干磨。
拆下来一检查,轴承已经发卡,手上转着有明显的阶段感。
这就能说通了。
辊子转动阻力一大,无法跟随铜箔速度同步转动,哪怕是微小的速差,都会让铜箔在辊面上滑动,而涂层那面还未完全干燥,更软,直接被辊面上的微小氧化皮划出细线。
因为是恒定的接触,划痕从头连到尾。
换掉那根导辊的轴承,重新穿带开机,划痕消失。
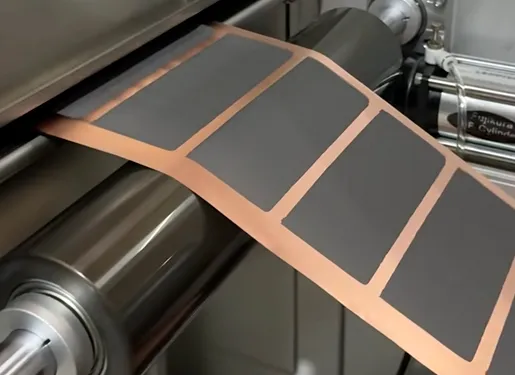
整个排障过程前后不到一小时,但之前要是漫无目的地全拆全洗,半天就废了。
这个案例说透了一件事:涂布线上的导辊,不光要干净,还得能灵活动转。
线速度越高,对辊子动平衡和轴承灵活度要求越苛刻。
四、日常维护
排障是事后救火,更希望能把苗头扼杀在平时。几条小动作,坚持下来,划痕率会降得让你意外。
导辊周期性体检:不要只擦胶,要转要听。每根被动辊都用手空转,感受轴承顺滑度,发现发涩的提前换,别等到划出痕迹再补救。可以用记号笔在导辊端面画一条线,方便目测转动状态。
浆料双保险过滤:线上除了常规的网式过滤器,凹版料槽回流前加装磁性过滤器,能抓出不少从搅拌桨磨损下来的细微金属碎屑。这些碎屑如果卡进刮刀和凹版辊之间,不但划伤涂层,还会损伤凹版辊。
涂布头的随手清洁:每次短时间停机,哪怕十分钟,也要把凹版辊低速转起来或者把刮刀松开,避免浆料在刀口干结。干结的碎片开机会瞬间带进涂层,形成大面积的断续划痕。
老设备的小改造:如果发现烘箱内导辊被动转动不良是常发病,可以考虑将关键的几根被动辊改为主动同步辊,或者加装轴承自动注脂器。改造投入不大,但能根除很大一类划痕问题。
铜箔涂布是个精细活,几微米的涂层,容得下的异物比头发丝还细。多一分对细节的敬畏,就能少熬几个通宵。
产线上那些让你百思不得其解的涂布缺陷,其实都有它自洽的物理逻辑。
觉得有用,点个赞,点个在看。